Hoe compacte poederpersmachines de productie van cosmetische producten in kleine batches optimaliseren
Time: Sep 30, 2026
Een OEM in cosmetica die 40 geperste poeder-SKU's in batches van 300 tot 800 pannen draaide, verloor 3,5 uur aan elke kleurverandering op een hogesnelheidslijn die was gebouwd voor 12.000 pannen per ploegendienst. In een maand tijd nam de stilstand van de omschakeling 18% van de beschikbare productietijd in beslag. Die kloof tussen de nominale lijnsnelheid en de werkelijke batchgrootte is precies waarvoor compacte poederpersmachines zijn ontworpen om te dichten.
Cosmetische productie in kleine batches is geen verkleinde versie van massaproductie. De kostenstructuur, het dominante knelpunt en de kwaliteitsrisico's zijn verschillend. Compacte poederpersmachines pakken deze verschillen rechtstreeks aan: ze ruilen extreme doorvoer in voor extreme flexibiliteit, en in de economie van kleine batches is dat een winnende handel.
Kleine batch-economie beloont omschakelsnelheid, niet ruwe output
Bij de productie van cosmetische producten in kleine batches wordt de winstgevendheid bepaald door de omsteltijd en de materiaalopbrengst, en niet door de maximale perssnelheid.
Een conventionele automatische perslijn kan een compacte machine meerdere malen overtreffen als deze eenmaal draait. Die output komt pas tot stand als de lijn urenlang onafgebroken draait. Wanneer een typische batch 500 pannen bedraagt, heeft een machine die 60 pannen per minuut drukt geen voordeel ten opzichte van een machine die 15 pannen per minuut drukt als de snellere machine drie uur nodig heeft om van kleur te wisselen.
De economie verandert op kleine schaal op drie meetbare manieren:
3,5 uur tot 28 minuten
Omschakelingsstap van een conventionele lijn naar een compacte pers met receptherinnering
18%
Productietijd die verloren gaat door kleurveranderingen op een conventionele lijn
1%
Typische vultolerantie voor servodosering op een compacte pers
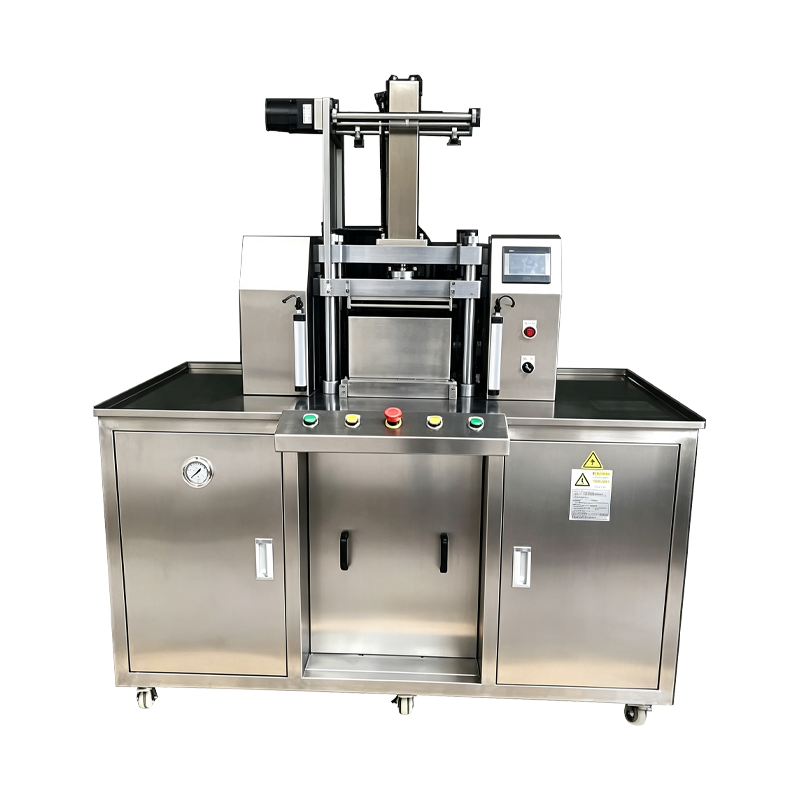
Een compacte poederpersmachine is een perssysteem met één station, ontworpen voor snelle matrijswissels, kleine poedervulvolumes en opgeslagen receptprofielen, geschikt voor batches van minder dan een paar duizend pannen.
Deze machines optimaliseren kleine batches omdat ze de insteltijd verkorten in plaats van de cyclustijd. Elke minuut die wordt bespaard bij het instellen wordt vermenigvuldigd voor elke SKU in het portfolio, terwijl een snellere cyclus op een hogesnelheidslijn alleen de weinige SKU's helpt die groot genoeg zijn om een lange termijn te rechtvaardigen.
Vier technische keuzes die een compacte pers slank maken
Compacte poederpersmachines optimaliseren de productie van kleine batches door middel van vier specifieke technische keuzes: gereedschapsloze matrijsklemmen, servogestuurde poederdosering, gesloten vulling en receptgebaseerde drukregeling.
Elk van deze kenmerken valt een ander deel van de kostenstructuur van kleine batches aan. Gereedschapsloze klemming bevordert de omschakeling. Servodosering verbetert de gewichtsconsistentie bij een lage doorvoer. De gesloten vulling bestrijdt vervuiling tussen de tinten. Receptcontrole valt het vallen en opstaan aan dat de eerste batches van elke nieuwe SKU verbruikt.
- Gereedschapsloze matrijsklemming: magnetische of met een hefboom bediende klemmen voltooien een matrijswissel in 3 tot 5 minuten, zonder sleutels en zonder afhankelijke kracht van de operator.
- Vulling servovijzel: een gesloten vijzelhuls doseert het poeder door het aantal rotaties, waarbij het vulgewicht binnen 1% blijft bij 10 tot 15 pannen per minuut.
- Gesloten poederkamer: het vul- en persgebied is afgedicht zodat los pigment niet tussen de tinten kan afdrijven, waardoor de reinigingstijd met naar schatting 70% tot 85% wordt verkort.
- Receptgeheugen: elke SKU slaat zijn eigen druk-, verblijf- en vuldiepteprofiel op, zodat een nieuwe batch begint met een gekalibreerde instelling in plaats van giswerk door de operator.
In een gedocumenteerde proef in een OEM-fabriek met 60 medewerkers daalde de omschakeling voor een batch van 400 stuks blush van 3,5 uur naar 28 minuten nadat de productie was overgegaan op een compacte pers met gereedschapsloze klemmen en terugroepen van recepten. De stilstandtijd bij het schoonmaken daalde met 85%.
Gecombineerd zorgen deze vier keuzes ervoor dat de machine zich niet gedraagt als een kleine kopie van een grote lijn. Het gedraagt zich als een flexibele werkcel die elke tint als een herhaalbare, gekalibreerde run behandelt.
Beheers deze dringende parameters voordat u zich aan een machine wijdt
De compressiekracht, verblijftijd en vuldiepte bepalen of een geperst poeder bij elkaar blijft, netjes loslaat en de hantering overleeft; en de drie werken met elkaar samen.
Kopers vergelijken machines vaak alleen op basis van tonnage, maar tonnage is zinloos zonder de andere twee parameters. Een cyclus met hoge kracht en korte verblijftijd verplettert het oppervlak terwijl het interieur slecht gebonden blijft. Een cyclus met een lange verblijfsduur en weinig kracht verspilt de cyclustijd zonder de hardheid te verbeteren. Het bruikbare venster is smal en verschuift met de pigmentbelasting en het bindmiddelgehalte.
| Parameter | Typisch bereik | Indien te laag ingesteld | Indien te hoog ingesteld |
| Compressiekracht | 30 tot 80 kN | Brokkelige cake die poedert bij aanraking | Oppervlaktescheuren en panvervorming |
| Verblijfstijd | 1 tot 3 seconden | Zwakke binding en randschilfers | Overcompressie en langzamere cyclus |
| Vul diepte | 2 tot 5 mm | Dunne cake met zichtbare panlijnen | Overmatig morsen en uitwerpdefecten |
Vuistregel: houd de compressiekracht binnen 5 kN van de opgeslagen receptwaarde voor een schaduw. Hoge ijzeroxidepigmentbelastingen vereisen minder kracht; talkrijke formules hebben meer nodig.
Voor kleine batches is het praktische gevolg dat het bewaren van recepten geen gemakkelijke functie is. Het is het mechanisme waarmee een producent 's ochtends een batch van 400 pannen en 's middags een batch van 800 pannen kan draaien zonder tussendoor drie proefbatches te verbranden.
Wisseltijd per tint in minuten
Zorg ervoor dat het persmodel overeenkomt met uw echte batchmix
Kies een compacte poederpersmachine door uw kleinste batch, kleurveranderingsfrequentie en matrijsbibliotheek in kaart te brengen voordat u de outputwaarden vergelijkt.
Twee compacte persen met een identiek tonnage kunnen in de ene fabriek het juiste antwoord zijn en in een andere fabriek het verkeerde antwoord. De eerste beslissing is of operators überhaupt bij de pers moeten staan.
Halfautomatische compacte pers
- Operator laadt pannen en start elke cyclus
- Output doorgaans 5 tot 12 pannen per minuut
- Lagere aanschafprijs en lichter onderhoud
- Het beste voor werk op laboratoriumschaal, aangepaste tinten en pilotbatches
Volautomatische compactpers
- Automatische pantoevoer, persen en uitwerpen
- Output doorgaans 12 tot 25 pannen per minuut
- Hogere investeringen; vereist een stabiele SKU-vraag
- Het beste voor series van 1.000 pannen en meer op gevestigde tinten
De meeste producenten van kleine batches hebben slechts één compacte pers nodig voor 30 tot 50 SKU's als de matrijsbibliotheek en het receptgeheugen bij de installatie zijn geconfigureerd.
Voer deze audit in vier stappen uit voordat u een aanvraag verzendt:
- Vermeld elke SKU van geperst poeder en de batchgrootte ervan van de afgelopen 12 maanden.
- Meet de werkelijke uitvaltijd bij het verwisselen per tint, inclusief schoonmaken en schimmelwissels.
- Noteer de pandiameters en -dieptes die u gebruikt; dit definieert de matrijsinventaris.
- Project batchgroei voor uw drie grootste SKU's om de persuitvoersnelheid te vergroten.
De audit vereist geen precisie op minuutniveau. Gegevens die al in uw productielogboek staan, zijn voldoende om te bepalen of u een halfautomatische machine nodig heeft voor flexibiliteit of een volledig automatische machine voor herhaalbaarheid. Een fabrikant als Shanghai Qimeida Machinery Technology Co., Ltd., die op maat gemaakte poederpersapparatuur ontwerpt voor OEM/ODM-cosmeticaproducenten en meer dan 10 jaar machine-ervaring met zich meebrengt, kan deze auditresultaten omzetten in matrijstekeningen, vulkalibratiewaarden en receptprofielen voordat de machine wordt verzonden.
Veelgestelde vragen
Wat is de minimale batchgrootte die een compacte poederpersmachine economisch kan gebruiken?
Batches van 200 tot 300 pannen worden economisch als de omschakeling minder dan 30 minuten duurt en het poederverlies onder de 5% blijft. Onder de 100 pannen is gereedschap op laboratoriumschaal of handmatig persen meestal praktischer dan welke automatische pers dan ook.
Kan een compacte pers verschillende poederformules verwerken zonder kruisbesmetting?
Ja, als de machine een afgesloten vulkamer, verwijderbare trechters en een gedocumenteerd reinigingsprotocol heeft. Op compacte persen met gesloten poederverwerking is een reinigingscyclus van 15 tot 20 minuten doorgaans voldoende om het resterende pigment van de vorige kleur onder de visuele detectie te houden.
Welk onderhoud heeft een compacte poederpersmachine nodig?
Dagelijkse taken omvatten het afvegen van matrijsoppervlakken en het controleren van het hydrauliekoliepeil. Wekelijkse reiniging omvat de vijzel en de vulcilinder. Maandelijkse controles verifiëren de kalibratie van de druktransducer en bevestigen dat opgeslagen receptprofielen nog steeds overeenkomen met een proefpersing.
Hoe snel kan een kleurwisseling op een compacte pers worden voltooid?
Met gereedschapsloze klemmen en het oproepen van recepten duurt een typische kleurverandering 20 tot 40 minuten, inclusief schoonmaken. Op een conventionele hogesnelheidslijn duurt dezelfde verandering gewoonlijk 2 tot 4 uur, omdat trechters, vijzels en mallen moeten worden gestript en opnieuw ingesteld.
Aanbevolen NIEUWS:
Hoe automatisering de efficiëntie van het cosmetische poederproductieproces verbetert
Uitdagingen op het gebied van poederverwerking bij de productie van cosmetische producten en hoe u deze kunt aanpakken
Hoe u een cosmetische poedermixer kiest op basis van productiecapaciteit: een complete gids
Hoe het vermalen van ultrafijn poeder helpt bij het creëren van geavanceerde cosmetische kleurformules
Hoe circulatiedroogovens de productiekwaliteit van geperst poeder verbeteren
Belangrijkste voordelen van geautomatiseerde poederbehandelingsapparatuur in de cosmetische productie
Gerelateerde producten
Auteursrecht © Shanghai Qimeida Machinery Technology Co., Ltd. Alle rechten voorbehouden.
Aangepaste professionele fabrikanten van cosmetische machines
