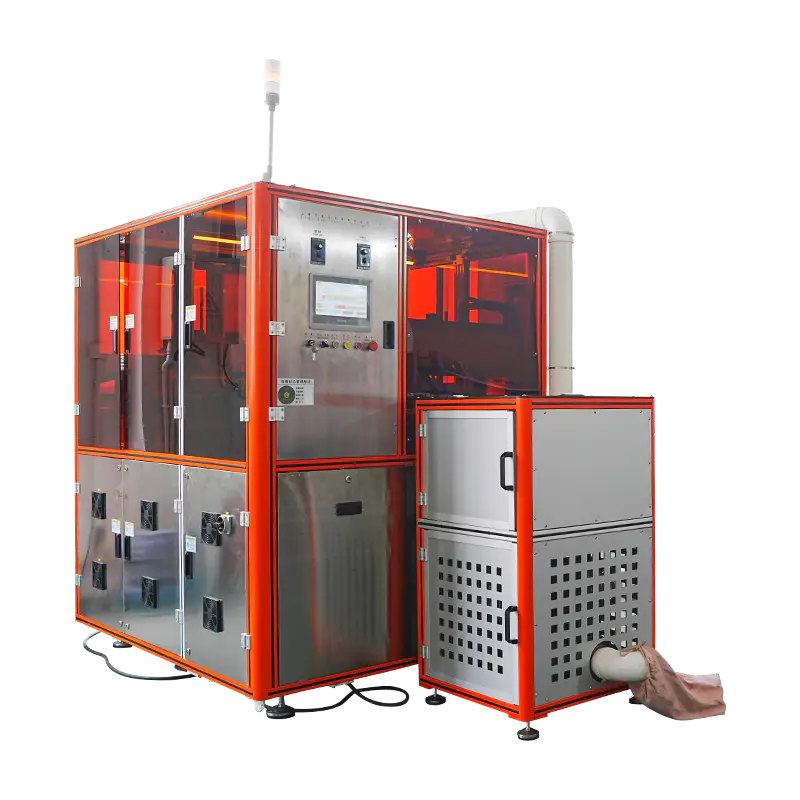
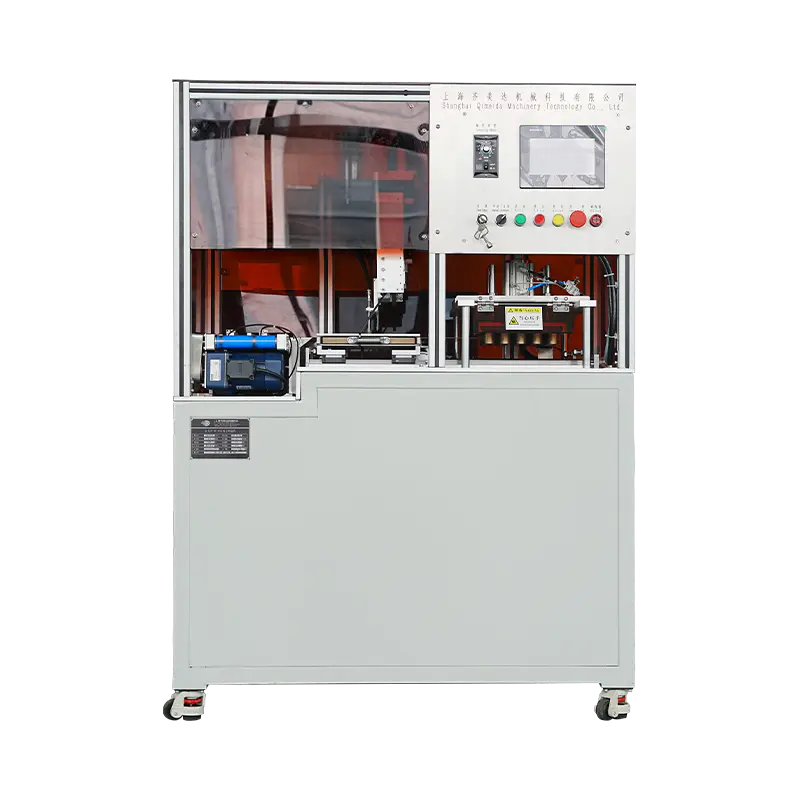
Servo-aangedreven cosmetische poederpersmachine
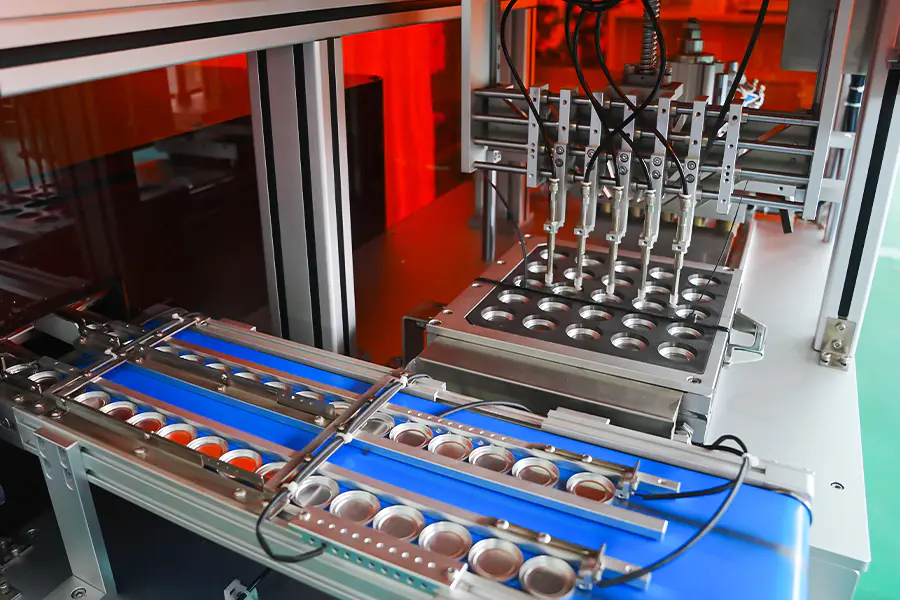
Een persplatform waarbij de verdichtingsslag wordt gegenereerd door een servomotor en kogelomloopspindel in plaats van door een hydraulisch of pneumatisch circuit. Positie, snelheid en kracht worden geregeld via de aandrijfparameters, waardoor het persprofiel stap voor stap kan worden gevormd. Toegepast op cosmetische poederverdichting waarbij cyclusherhaalbaarheid, krachtnauwkeurigheid en procesdocumentatie gespecificeerde vereisten zijn.
Digitale krachtcontrole
De kracht wordt gegenereerd door het koppel van de servoaandrijving en geverifieerd door een krachtcel onder de matrijsplaat, zodat de perswaarde in de software wordt gedefinieerd in plaats van door een instelling van de drukregelaar.
Profielherhaalbaarheid
Elke fase van het persprofiel wordt opgeslagen in het recept en de aandrijving reproduceert dezelfde bewegingscurve van cyclus tot cyclus, ongeacht de productieduur.
Procesgegevens vastleggen
Positie, snelheid, koppel en kracht worden voor elke cyclus met een vaste bemonsteringssnelheid geregistreerd, en de curvegegevens worden ter beoordeling opgeslagen in het batchrecord.
Servo-persprofiel
De slag is verdeeld in programmeerbare fasen, elk met zijn eigen snelheid, positie en krachtdoel.
Fase 1
BenaderingRam daalt met een bepaalde snelheid af naar een positie net boven het poederoppervlak. De naderingssnelheid wordt hoger ingesteld voor korte cyclustijden en lager voor reliëfgereedschap.
Fase 2
ContacteerDe snelheid wordt verlaagd op het contactpunt om de impact op het poederbed te beperken en de geometrie van de panrand te behouden aan het begin van de verdichting.
Fase 3
VerdichtingDe kracht stijgt met een gecontroleerde snelheid naar de doelwaarde. De verdichtingsgradiënt wordt per formulering ingesteld om de dichtheidsverdeling door de cake te controleren.
Fase 4
Houd vastDe kracht wordt gedurende een gedefinieerd interval binnen een tolerantiebereik gehouden, waardoor de poedermatrix kan bezinken en het bindmiddel tussen de deeltjes kan stromen.
Fase 5
Laat losDe kracht wordt geleidelijk verminderd in plaats van onmiddellijk te worden vrijgegeven. Geleidelijke vrijgave vermindert het drukverschil tussen de stempel en het cakeoppervlak.
Fase 6
IntrekkenRam keert met een ingestelde snelheid terug naar de bovenste positie en maakt het matrijsgebied vrij voor de uitwerpfase en de volgende vulcyclus.
Aandrijflijn en meting
Componenten die de krachtnauwkeurigheid en cyclusherhaalbaarheid bepalen.
Servomotor
AC-servomotor geschikt voor continu persen. De koppeluitvoer wordt toegewezen aan de drukkracht door de spoed van de kogelomloopspindel, en de aandrijving houdt het koppel vast binnen een gesloten lus tijdens de vasthoudfase.
Kogelomloopspindel en ram
Voorgespannen kogelomloopspindel zet rotatie om in lineaire beweging met lage speling. De ram wordt op lineaire rails geleid om de laterale doorbuiging onder belasting te beperken en om de uitlijning van de stempels binnen de tolerantie te houden.
Laad cel
Een spanningsmeter die onder de matrijsplaat is gemonteerd, meet de werkelijke drukkracht. Het signaal wordt continu bemonsterd en vergeleken met het receptdoel tijdens de verdichtings- en vasthoudfasen.
Positie encoder
De absolute encoder op de servomotor geeft rampositiefeedback met hoge resolutie. Positiewaarden definiëren faseovergangen en worden voor elke cyclus samen met de krachtcurve geregistreerd.
Technische gegevens
Standaard framewaarden. Krachtbereik, slag en gereedschap worden per toepassing gedefinieerd.
Toegepaste productiecases
Productformaten en procesomstandigheden geschikt voor servogestuurd persen.
Dichte pigmentcompacts
Formuleringen die een gedefinieerde verdichtingsgradiënt vereisen, profiteren van niveauregeling, waardoor de afdekking op pannen met een hoge dichtheid wordt verminderd.
Meerlaagse compactplaten
Opeenvolgende vul- en persfasen met verschillende profielen produceren twee- of drielaagse cakes met gecontroleerde tussenlaagdichtheid.
Poeder Stichting
Bindmiddelrijke poeders geperst met geleidelijke afgifte om oppervlaktescheuren te beperken en de stabiliteit van de panrand te verbeteren.
Pan-formaat met reliëf
Reliëf- en logopatronen blijven behouden door verminderde contactsnelheid en gecontroleerde verdichtingsgradiënt.
Gebakken taartvoorvorm
Grootformaat cakes geperst met gematigde kracht en verlengde houdtijd om een uniforme dichtheid te verkrijgen vóór de bakfase.
Gereguleerde productielijnen
Procesomgevingen waar per cyclus kracht- en positiegegevens moeten worden bewaard voor batchdocumentatie en beoordeling van afwijkingen.
Veelgestelde vragen
Veelgestelde vragen tijdens evaluatie en lijnintegratie. Selecteer een vraag om het antwoord uit te vouwen.
Waarin verschilt servopersen van hydraulisch persen?
Servopressen genereert kracht via het motorkoppel en een kogelomloopspindel, zodat de slagpositie en -snelheid rechtstreeks door de aandrijving worden geregeld. Bij hydraulisch persen wordt kracht gegenereerd door middel van vloeistofdruk, wat efficiënt is bij hoge kracht, maar minder nauwkeurig op de positie. Servopersen wordt geselecteerd wanneer herhaalbaarheid van het profiel en het vastleggen van gegevens op cyclusniveau vereist zijn.
Kan het persprofiel tussen producten worden gewijzigd?
Ja. Elk productrecept slaat zijn eigen etappetelling, etappeposities, snelheden, krachtdoelen en vasthoudtijden op. Recepten worden opgeroepen van de HMI en voor de omschakeling is geen mechanische aanpassing van de aandrijflijn nodig.
Welke gegevens worden bij elke perscyclus geregistreerd?
Kracht, positie, snelheid en aandrijfkoppel worden bemonsterd op 1 kHz en per cyclus opgeslagen. De gegevens zijn gekoppeld aan het batchrecord en kunnen via OPC UA of CSV worden geëxporteerd voor procesbeoordeling of klantdocumentatie.
Is de machine geschikt voor toepassingen met hoge kracht?
Het standaardframe dekt tot 25 ton. Boven dit bereik wordt normaal gesproken hydraulisch persen gespecificeerd. Servopersen wordt geselecteerd vanwege nauwkeurigheid en procesbeheersing in plaats van maximale krachtcapaciteit.
Welk onderhoud heeft de aandrijflijn nodig?
De smering van de kogelomloopspindel wordt met gedefinieerde intervallen gecontroleerd, doorgaans elke 1.000 bedrijfsuren. Lineaire geleiderails worden met dezelfde tussenpozen gereinigd en opnieuw ingevet. Kalibratie van de loadcel wordt elke 12 maanden aanbevolen, en vervanging van de batterij van de encoder volgt het schema van de fabrikant van de aandrijving.
Hoe gedraagt de machine zich bij een stroomonderbreking
Bij vermogensverlies komt de servoaandrijving in een gecontroleerde stop en blijft de ram in positie totdat de rem in werking treedt. De herstelprocedure vereist een homing-cyclus voordat de productie wordt hervat. Cyclusgegevens voor de onderbroken eenheid worden in het logboek gemarkeerd.
Kan gereedschap worden gedeeld met hydraulische of pneumatische machines
Het delen van gereedschappen is afhankelijk van de montage-interface en het krachtbereik. Wanneer dezelfde gestandaardiseerde plaat wordt gebruikt en het krachtbereik de vereiste verdichtingskracht dekt, kunnen gereedschapssets met gedocumenteerde spelingswaarden worden overgedragen.
Wat bepaalt de cyclusoutput op dit platform
De cyclusopbrengst is afhankelijk van de slaglengte, podiumsnelheden, houdtijd en pangrootte. Een lagere naderingssnelheid en langere houdtijd verlagen de uitvoersnelheid, terwijl korte profielen op ondiepe pannen een hogere uitvoer produceren. De werkelijke tarieven worden geverifieerd tijdens fabrieksacceptatietests.
Referentie procesafwijking
Situaties waargenomen tijdens het servopersen en de bijbehorende corrigerende maatregelen.
Krachtcurve wijkt af van opgeslagen profiel
Bekijk de curve tegen het referentieprofiel in de HMI. Controleer het loadcelsignaal op drift ten opzichte van een referentie-instrument. Controleer of het vulgewicht van het poeder binnen de tolerantie ligt en controleer de smering van de kogelomloopspindel.
Servoaandrijving meldt koppeloverbelasting
Controleer op mechanische obstructie in het gebied van de matrijs en controleer of de ram vrij door de slag beweegt. Controleer of het krachtdoel niet boven de framewaarde is ingesteld. Inspecteer de kogelomloopspindel en geleiderails op vervuiling of onvoldoende smering.
De herhaalbaarheid van posities verandert tijdens een dienst
Controleer of de koeling van de drivekast functioneert en of de omgevingstemperatuur binnen de specificaties ligt. Controleer de encoderkoppeling op speling. Voer de homing-cyclus uit en vergelijk de positiewaarden met het inbedrijfstellingsrecord.
De cyclustijd overschrijdt de receptdoelstelling
Controleer de instellingen van de fasesnelheid aan de hand van het recept. Controleer op mechanische wrijving in de ramgeleider en controleer of de smeerintervallen in acht zijn genomen. Controleer of de aandrijving tijdens de verdichtingsfase niet in een koppelbegrenzende modus staat.
Panranden barsten na verdichting
Verklein de verdichtingsgradiënt in de getroffen fase om de krachtstijging te vertragen. Verleng de vasthoudtijd met 0,5 tot 1 seconde. Controleer of de stempel- en matrijsspeling vrij is en of het vochtgehalte van het poeder binnen de aanbevolen bandbreedte blijft.
Cyclusgegevens ontbreken in het batchlogboek
Controleer de communicatieverbinding tussen de PLC en het dataloggingsysteem. Controleer de opslagruimte op het logapparaat. Bevestig dat de cyclusteller niet is gereset en inspecteer de PLC-klok op synchronisatie met het fabrieksnetwerk.
Integratie-opmerkingen
Factoren die van invloed zijn op de installatie, hulpprogramma's en prestaties op de lange termijn.
Stroomkwaliteit
De servoaandrijving profiteert van een stabiele voeding met lage harmonische vervorming. Als het aanbod van de fabriek aanzienlijke variaties kent, wordt een lijnreactor of actief filter aanbevolen om de aandrijfelektronica te beschermen.
Vloer en trillingen
De machine vereist een vlakke vloer met verankeringspunten volgens de installatietekening. Isolatiepads verminderen de overdracht van reactiekracht naar omringende apparatuur en verbeteren de positiestabiliteit.
Kastkoeling
De omvormerkast is luchtgekoeld en heeft ruimte nodig voor een luchtstroom rond de behuizing. De omgevingstemperatuur bij de kastinlaat moet gedurende de hele dienst binnen de specificatie van de aandrijving blijven.
Netwerk en gegevens
De controller ondersteunt OPC UA- en CSV-export. De netwerkconfiguratie wordt tijdens de inbedrijfstelling gedefinieerd om overeen te komen met de MES- of historische architectuur van de fabriek, waarbij batch-ID's worden toegewezen aan de productierecords.