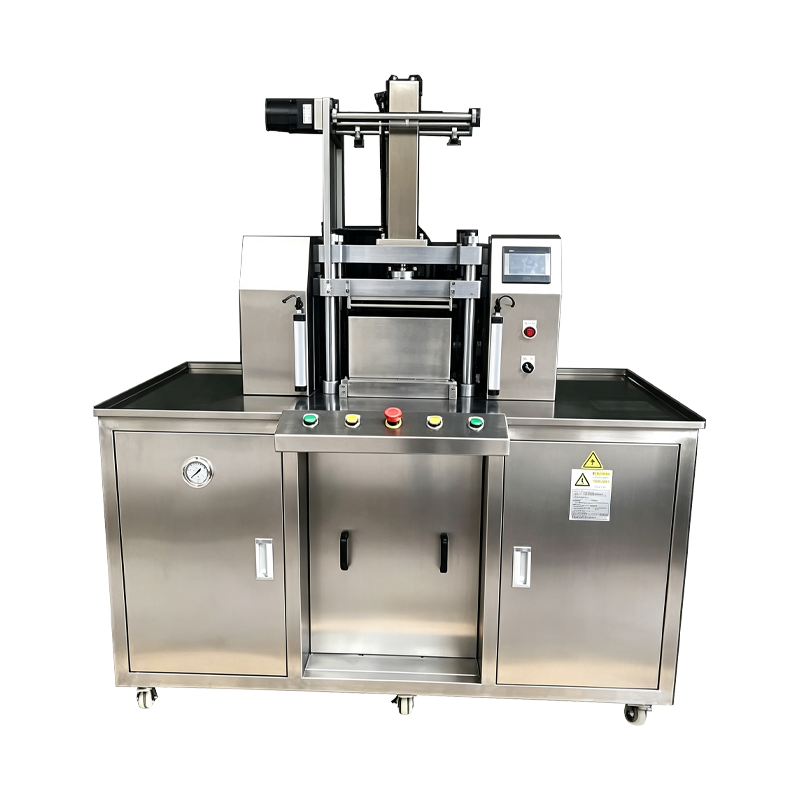
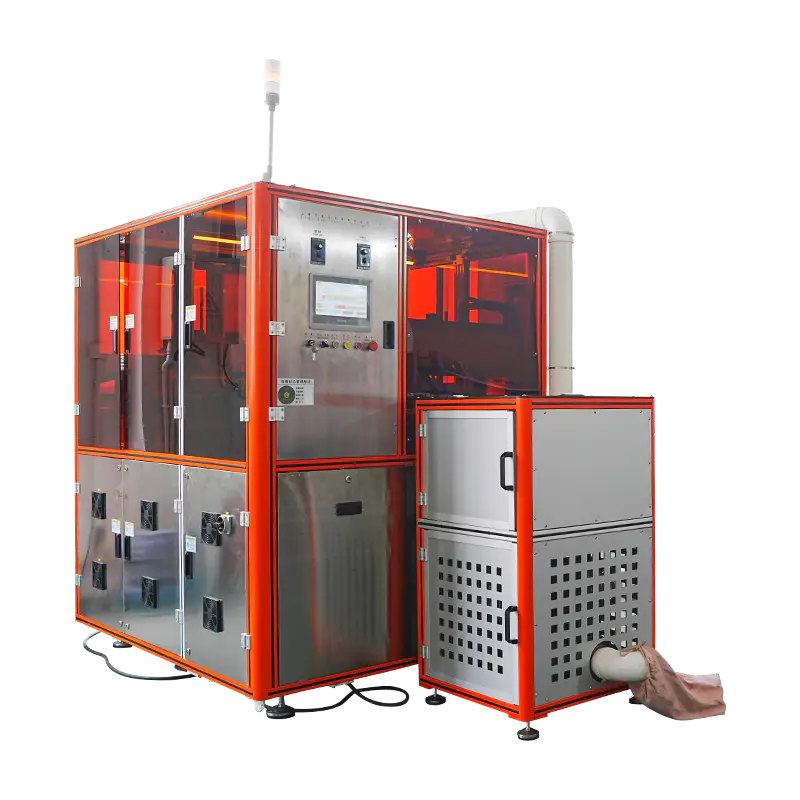
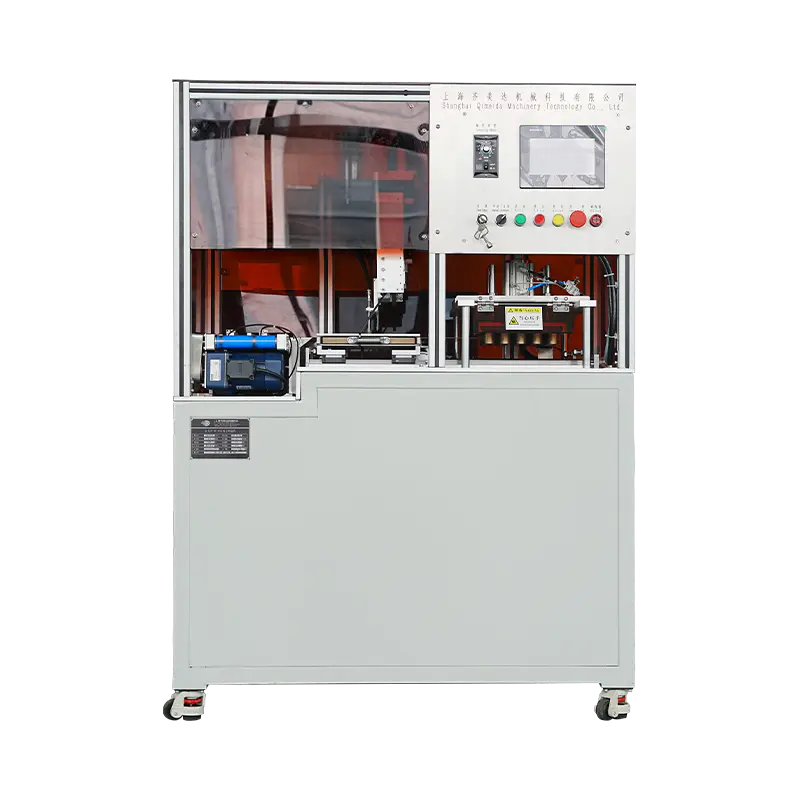
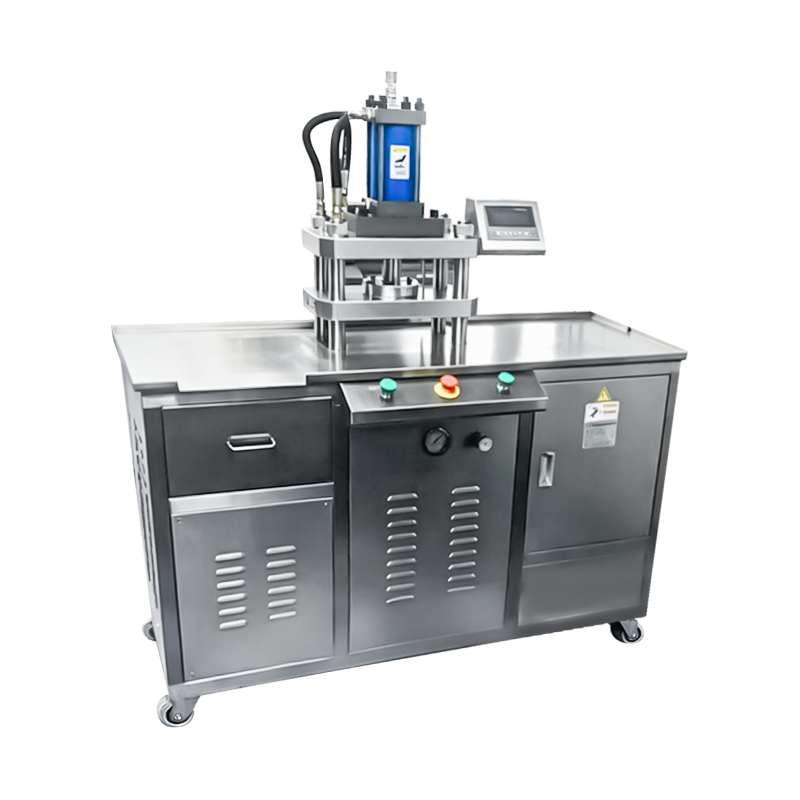
Automatische Foundation Poeder-persmachine
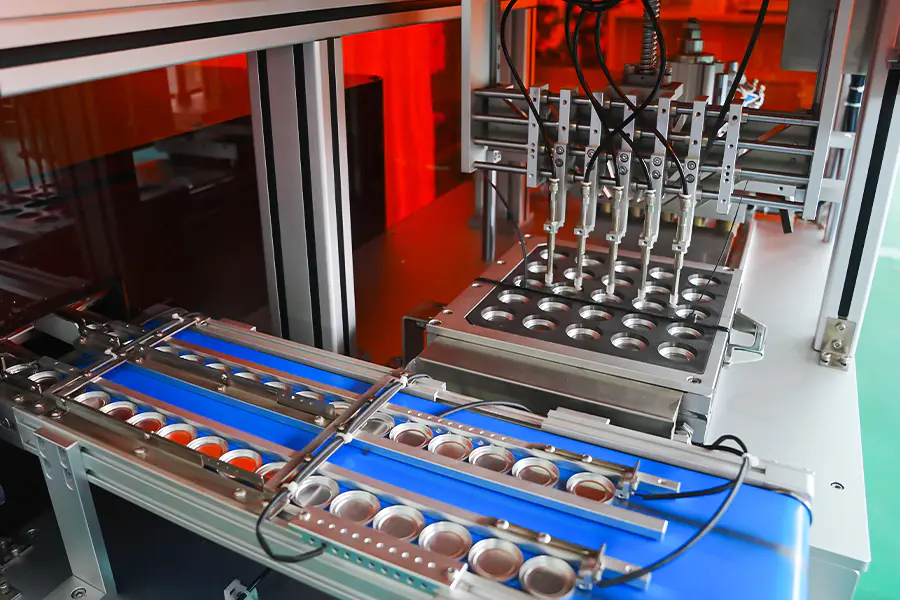
Een persplatform geconfigureerd voor poederfunderingspannen en geperste funderingscompacts. De machine automatiseert paninvoer, poederdosering, bedconsolidatie, verdichting en uitwerpen in een continue cyclus, met receptgestuurde controle over vulgewicht, perskracht, verblijftijd en cyclussnelheid. Elke cyclus wordt geregistreerd ten opzichte van de productiebatch, waarbij kracht- en positiegegevens beschikbaar zijn voor beoordeling.
Verdichting met hoge dichtheid
Poederfoundation vereist aanhoudende kracht om de gewenste cakehardheid te bereiken. De pers houdt de kracht vast via een verlengde houdfase, waardoor het bindmiddel over de poedermatrix kan stromen.
Vlakke oppervlaktecontrole
De vlakheid van de bovenste stempel en de naderingssnelheid worden per recept ingesteld om een consistent panoppervlak te produceren zonder druksporen of plaatselijke dichtheidsvariaties.
Randintegriteit
De verdichtingsgradiënt en de afgiftesnelheid zijn per formulering afgestemd om het afbrokkelen van de randen van poederfunderingspannen na het uitwerpen te beperken.
Cyclusgegevens vastleggen
Kracht, positie en verblijftijd worden per pan geregistreerd en gekoppeld aan het batchrecord voor procesbeoordeling en afwijkingsanalyse.
Systeemarchitectuur
Doseerstation
Servovijzel met volumetrische vulling. Poeder wordt gedoseerd op basis van het receptgewicht en gecontroleerd door een inline controleweger voordat de pan verder gaat.
Nivelleringsstation
Het schraperblad en de gecontroleerde trillingen consolideren het poederbed, waardoor de variatie in de vulhoogte vóór het verdichten wordt verminderd.
Druk op Station
Boven- en onderponsen met servo- of hydraulische bediening. Kracht, naderingssnelheid en vasthoudtijd worden per recept ingesteld.
Uitwerpstation
Een pneumatische of servoaangedreven uitwerper tilt de geperste pan uit de matrijs. De slag wordt zo ingesteld dat deze overeenkomt met de pandiepte en wordt geverifieerd na gereedschapswisseling.
Inspectiepunt
Panhoogte en oppervlakteconditie worden gecontroleerd. Gewichtsgegevens van de controleweger en persgegevens van de controller worden gekoppeld aan het batchrecord.
Specificatiebereik
Productietoepassingen
Geperst Poeder Foundation
Standaard poederfunderingspannen die met matige tot hoge kracht worden geperst met verlengde rusttijd voor een uniforme dichtheid over het gehele panvlak.
Compacte funderingskoffers
Navul- en compacte kofferformaten waarbij de panhoogte en oppervlakteafwerking moeten passen bij de koffergeometrie voor montage.
Koepelvormige funderingscompacts
Koepelvormige formaten geperst met gebogen gereedschap, waarbij de naderingssnelheid en verdichtingsgradiënt het koepelprofiel beschermen.
Funderingspannen met reliëf
Logo- en patroonreliëf gedrukt met lagere naderingssnelheid om details op het panoppervlak te behouden door verdichting.
Multi Shade Foundation-assortiment
Productie van schaduwbereiken volgens receptherroeping, waarbij vulgewicht en persparameters tussen tinten veranderen zonder mechanische aanpassing.
Monster- en proefproductie
Kleinere batchruns voor formuleringsproeven en marktmonsters, waarbij gebruik wordt gemaakt van lagere krachtinstellingen en kortere cycli op hetzelfde gereedschap.
Veelgestelde vragen
Welk krachtbereik is vereist voor geperste poederfoundation
Geperste poederfoundation gebruikt doorgaans een gemiddeld tot hoog krachtbereik met een langere verblijftijd. De exacte waarde hangt af van de pandiameter, het bindmiddelgehalte en de beoogde hardheid van de cake, en wordt vastgesteld tijdens fabrieksacceptatietests op de gespecificeerde formulering.
Welke funderingspanformaten kan de machine aan?
Ronde, ovale, rechthoekige en koepelvormige formaten worden ondersteund door verwisselbare matrijsplaten. Het standaardassortiment omvat een diameter van 35 mm tot 90 mm of een gelijkwaardige voetafdruk, terwijl grotere formaten op aanvraag verkrijgbaar zijn met aangepast krachtbereik.
Hoe wordt het vulgewicht voor elke pan gecontroleerd?
Poeder wordt gedoseerd door een servoaangedreven vijzel met behulp van een volumetrische vulmethode. Een inline controleweger bevestigt het gewicht ten opzichte van de receptwaarde, en pannen die buiten de tolerantie vallen, worden omgeleid voordat ze worden geperst. Het vulgewicht wordt normaal gesproken binnen plus of min 0,05 g gehouden.
Welke gereedschapswisseltijd moet worden verwacht?
Het vervangen van een volledige gereedschapsset duurt doorgaans 25 tot 55 minuten, afhankelijk van de vorm van de pan en het aantal posities dat moet worden bijgewerkt. Gereedschappen worden opgeslagen per receptcode en geënsceneerd vóór de omschakeling om stilstandtijd te minimaliseren.
Kan de machine pannen met hoge kracht aandrukken zonder variatie in dichtheid
Grote krachtbereiken worden ondersteund door een nivelleringsstap vóór het persen en een gecontroleerde verdichtingsgradiënt tijdens de slag. De nivelleringsstap vermindert de variatie in de vulhoogte en de gradiënt wordt zo ingesteld dat de dichtheid gelijkmatig over het panvlak wordt verdeeld.
Welke gegevens worden per batch gelogd
Vulgewicht, perskracht, verblijftijd, pantelling en uitvaltellingen worden per batch geregistreerd. Gegevens op cyclusniveau kunnen worden geëxporteerd via OPC UA of CSV voor kwaliteitsdocumentatie en procesbeoordeling.
Welke onderhoudsintervallen gelden voor de pers
Het wordt aanbevolen om elke 500 uur de stempel- en matrijsinspectie uit te voeren, de vijzel en het doseersysteem te reinigen bij elke kleurverandering, de indexeringskalibratie elke 1000 uur en de verificatie van de loadcells elke 12 maanden. Wanneer hydraulische bediening is gespecificeerd, wordt een analyse van de hydraulische olie elke 1.500 uur aanbevolen.
Kan de machine worden geïntegreerd met compacte assemblagelijnen voor dozen?
Ja. Het afvoerstation levert een positie-geïdentificeerd signaal dat stroomafwaartse apparatuur voor het laden van dozen of het samenstellen van trays kan gebruiken voor uitlijning en volgordebepaling. Integratievereisten worden gedefinieerd tijdens de lijnindelingsplanning.
Referentie procesafwijking
Het oppervlak van de pan vertoont druksporen
Verlaag de naderingssnelheid in de contactfase. Inspecteer het bovenste stempelvlak op poederophoping of oppervlakteslijtage. Verleng de houdtijd iets zodat de poedermatrix bezinkt voordat deze wordt vrijgegeven.
Randafbrokkeling na uitwerpen
Vertraag de lossnelheid en verminder de verdichtingsgradiënt in de laatste fase. Controleer de speling tussen de pons en de matrijs aan de hand van de gereedschapsregistratie. Controleer of het vochtgehalte van het poeder binnen de aanbevolen bandbreedte blijft.
De dichtheid varieert bij grote pandiameters
Controleer de stap voor het nivelleren van het bed en bevestig dat de schraper- of trillingsinstelling correct is. Verleng de houdtijd om een uniforme bezinking mogelijk te maken. Controleer het bovenste stempelvlak op vlakheid ten opzichte van de gereedschapsregistratie.
Het vulgewicht varieert per positie
Voer de kalibratieroutine per positie uit voor de betrokken vijzel. Controleer de consistentie van de poederbulkdichtheid in de trechter en controleer de vijzelschroef op slijtage. Controleer of het trechterniveau tijdens de productie boven de 30 procent blijft.
Pan is niet volledig uit de matrijs geworpen
Controleer of de uitwerpslag overeenkomt met de pandiepte-instelling. Inspecteer de uitwerpstang op vervuiling en reinig de matrijswand. Bevestig dat de onderste stempel volledig terugkeert vóór de volgende vulfase.
Uitwerpingen van de controleweger overschrijden het normale bereik
Controleer de kalibratie van de weger ten opzichte van een referentieweegschaal. Inspecteer de vijzel en het doseervat op poederophoping. Controleer of de poedertoevoer tussen de batches niet is veranderd in deeltjesgrootte of vochtgehalte.
Integratie-opmerkingen
Poeder levering
Stroomopwaarts wordt een bufferhopper met niveauterugkoppeling aanbevolen. Het poeder moet vóór het laden droog, vrij van klonten en binnen het gespecificeerde deeltjesgroottebereik zijn.
Stroomafwaartse overdracht
Het losstation is compatibel met transport op een transportband, laden van trays of robotachtig pick-and-place. Een positie-geïdentificeerd signaal ondersteunt het stroomafwaarts laden van dozen en het uitlijnen van de assemblage.
Gereedschapsopslag
Pons- en matrijzensets moeten worden opgeslagen in gelabelde rekken met beschermende coating. Bij elk panformaat en receptcode zijn gereedschapsrecords met spelingswaarden bijgevoegd.
Onderhoudsplanning
Aanbevolen intervallen omvatten inspectie van stempels en matrijzen elke 500 uur, kalibratie van de indexer elke 1.000 uur, reiniging van de vijzel bij elke kleurverandering en verificatie van de loadcel elke 12 maanden.