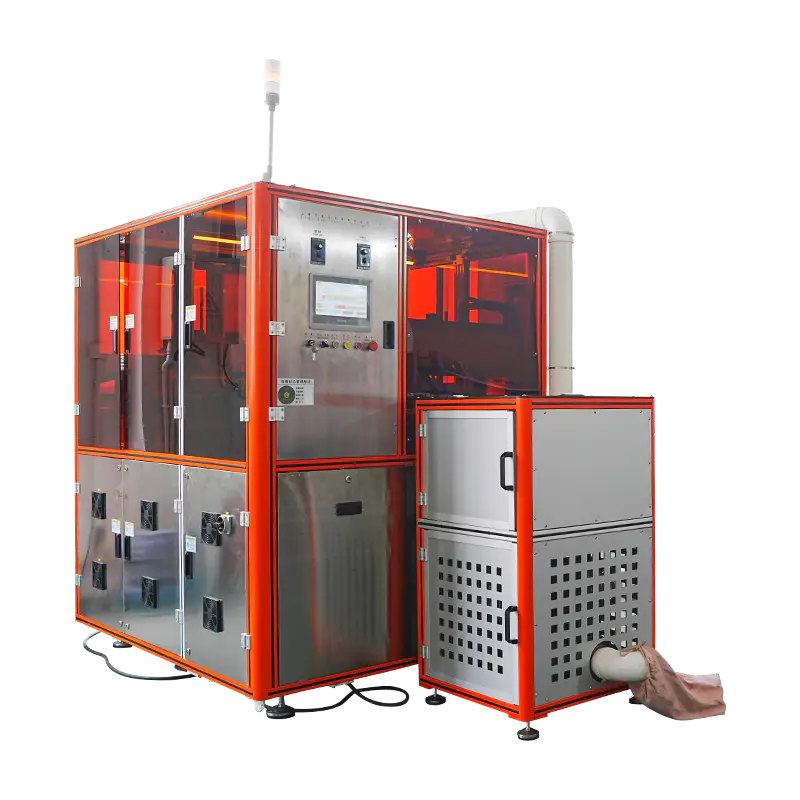
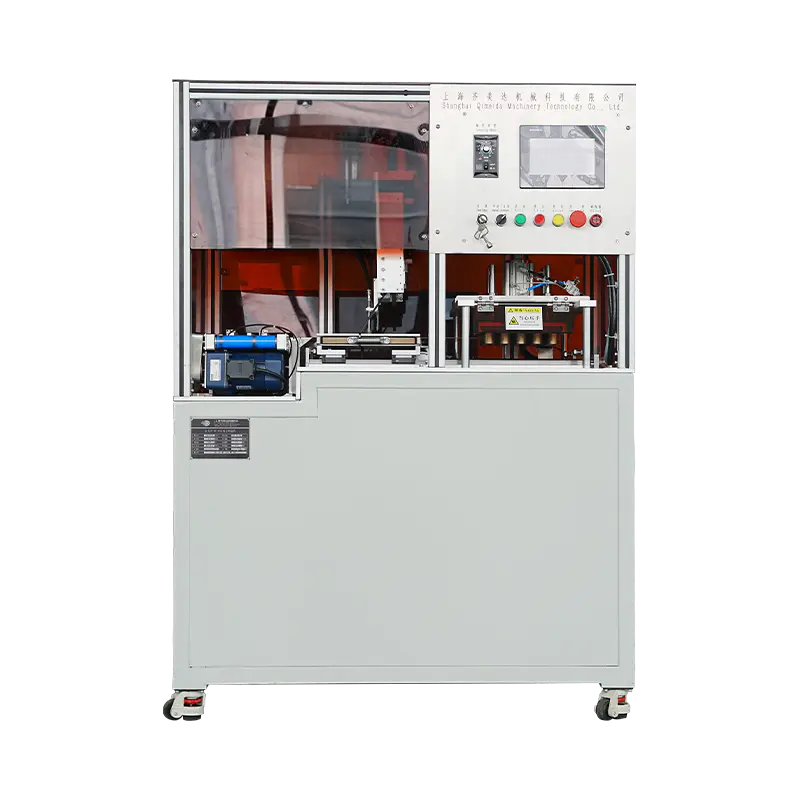
Pneumatische cosmetische poederpersmachine
Een luchtaangedreven persplatform voor het verdichten van los cosmetisch poeder tot stevige pannen en cakes. Het pneumatische circuit oefent kracht uit via een gecontroleerde cilinderslag, wat snelle cyclustijden en een lage thermische belasting van het poeder oplevert. Toegepast op oogschaduw-, blush-, markeerstift- en lichte poederfoundationformaten waarbij korte houdbaarheid en schone release vereist zijn.
Waarom pneumatische bediening
Proceskarakteristieken die bepalen waar luchtgedreven persen wordt toegepast in de cosmetische productie.
Korte cyclustijd
De cilinder bereikt de werkdruk binnen een kort slaginterval, waardoor hogere cyclussnelheden mogelijk zijn dan hydraulische bediening bij ondiepe panformaten.
Lage thermische belasting
Luchtgedreven persen introduceert minimale hitte in het matrijsgebied, wat geschikt is voor formuleringen met bindmiddelen met een laag smeltpunt of warmtegevoelige pigmenten.
Schoon vrijgavegedrag
Snelle drukontlasting aan het einde van de slag vermindert de zuigkracht tussen de bovenste pons en het poederoppervlak, waardoor het vastplakken en het oppakken van de pan wordt verminderd.
Eenvoudige drukregeling
De kracht wordt ingesteld via een proportionele luchtregelaar en de werkdruk wordt voor elk recept direct op de HMI weergegeven.
Verminderde onderhoudsomvang
Onderdelen van het luchtcircuit vereisen minder vaak onderhoud dan hydraulische equivalenten, en er is geen oliereservoir of olietemperatuurcircuit dat moet worden beheerd.
Flexibiliteit in lijnintegratie
Pneumatische units kunnen dicht bij stroomopwaartse vulapparatuur worden geplaatst zonder dat hydraulische leidingen over de productievloer hoeven te lopen.
Overzicht pneumatisch circuit
Assemblages die de krachtnauwkeurigheid, responstijd en procesherhaalbaarheid bepalen.
Luchtvoorbereidingseenheid
De filter-, regelaar- en smeerinrichting conditioneren de toevoerlucht voordat deze het klepverdeelstuk binnengaat. Filtratie verwijdert deeltjes en vocht, de regelaar stelt de werkdruk in en het smeerapparaat levert een gecontroleerde olienevel aan de cilinderafdichtingen.
Proportionele kleppenbank
Proportionele richtingskleppen regelen de uitschuif- en terugtrekbeweging van de perscilinder. De kleprespons wordt bewaakt door het besturingssysteem, en drukfeedback van een transducer wordt gebruikt om de ingestelde kracht tijdens de verdichtingsslag vast te houden.
Cilinder indrukken
Dubbelwerkende cilinder met geleidestang en demping aan beide uiteinden van de slag. Demping beperkt de impact op het moment van contact met het poederoppervlak, waardoor de panranden op reliëfgereedschap behouden blijven.
Forceer feedbacklus
Een onder de matrijsplaat gemonteerde loadcel meet de werkelijke perskracht en stuurt de waarde terug naar de PLC. De controller past de proportionele klepopening aan om de kracht tijdens de vasthoudfase binnen een gedefinieerde tolerantieband te houden.
Veiligheidsuitlaatcircuit
Bij het openen van de beveiliging of bij een noodstop ontlast een dumpklep de cilinderdruk binnen korte tijd naar de atmosfeer. De cilinder kan geen last vasthouden terwijl het veiligheidscircuit open is en de machine keert terug naar een veilige toestand.
Technische gegevens
Standaard framewaarden. Krachtbereik en gereedschap worden per projectspecificatie gedefinieerd.
Toegepaste productformaten
Poedersoorten en panformaten passend bij pneumatisch persgedrag.
Geperste oogschaduw
Standaard- en grootformaat oogschaduwpannen met korte houdtijden produceren taarten met strakke randen en een uniform oppervlak.
Blozen en markeerstift
Koepelvormige en platgeperste formaten die een lage thermische input vereisen tijdens het verdichten om de oriëntatie van de glinsterende deeltjes te behouden.
Lichte poederfoundation
Foundations worden compacter met een lagere dichtheid, waarbij pneumatisch persen oververdichting vermijdt en de poederspreiding behoudt.
Monstergrootte pannen
Kleine pannen en promotieformaten worden met verminderde kracht geperst met korte cyclustijden voor proef- en monsterproductie.
Pannen met reliëfoppervlak
Pannen met logo of patroonreliëf geperst met demping om fijne details op het stootvlak te beschermen.
Paleteenheden met meerdere tinten
Individuele pannen voor paletmontage waarbij consistente panhoogte en afwerking vereist zijn voor alle schaduwgroepen.
Veelgestelde vragen
Operationele vragen die opkomen tijdens evaluatie en integratie. Selecteer een vraag om het antwoord uit te vouwen.
Wat is het verschil tussen pneumatisch en hydraulisch persen voor cosmetisch poeder
Pneumatisch persen oefent kracht uit via perslucht en is geschikt voor kortere houdtijden, lagere krachtbereiken en formuleringen die gevoelig zijn voor hitte. Hydraulisch persen levert hogere kracht met langere houdtijden en is geschikt voor compacte cakes en grotere panformaten. De keuze hangt af van de beoogde cakehardheid, pangrootte en formuleringsgedrag.
Hoe wordt de drukkracht tijdens de cyclus gecontroleerd?
Een krachtcel onder de matrijsplaat meet de werkelijke kracht en stuurt de waarde naar de PLC. De PLC vergelijkt dit met het receptinstelpunt en past de proportionele klepopening aan om de kracht binnen de tolerantieband te houden tijdens de vasthoudfase.
Kan de machine formuleringen met een hoog bindmiddelgehalte persen
Ja, op voorwaarde dat de beoogde cakehardheid binnen het pneumatische krachtbereik ligt. Formuleringen met een hoog bindmiddel hebben de neiging om te profiteren van de lage thermische input van luchtgedreven persen, maar de instellingen van de drukcurve moeten per formulering worden afgestemd om oververdichting te voorkomen.
Welke luchtkwaliteit is vereist voor een stabiele werking
De toevoerlucht moet droog en gefilterd zijn om deeltjes en vocht te verwijderen. Er is een werkdruk van 0,6 tot 0,8 MPa vereist. Een luchtkwaliteit onder deze specificatie beïnvloedt de herhaalbaarheid van de kracht en kan de levensduur van klep- en cilinderafdichtingen verkorten.
Hoe vaak heeft het luchtcircuit onderhoud nodig?
Aanbevolen intervallen omvatten vervanging van het filterelement elke 1.000 uur, het bijvullen van het smeerapparaat zoals aangegeven door het kijkglas, proportionele klepinspectie elke 3.000 uur en vervanging van de volledige afdichtingsset op de cilinder elke 8.000 tot 10.000 uur, afhankelijk van het aantal cycli.
Is de pers geschikt voor een cleanroomomgeving?
De machine kan worden uitgerust met roestvrijstalen oppervlakken, een afgesloten uitlaattraject en smeermiddelen van voedingskwaliteit voor installatie in een cleanroom of gecontroleerde omgeving. Het pneumatische circuit ventileert lucht weg van de perszone om de verspreiding van deeltjes te beperken.
Wat bepaalt de cyclusuitvoer op deze machine
De cyclusopbrengst is afhankelijk van de houdtijd, cilinderslaglengte, vultijd en pangrootte. Kortere houdtijden en ondiepe pannen produceren een hogere output, terwijl diepe pannen en langere houdtijden het aantal eenheden per uur verminderen. De werkelijke output wordt geverifieerd tijdens fabrieksacceptatietests.
Kunnen pneumatische en hydraulische units gereedschappen delen?
De compatibiliteit van de gereedschappen is afhankelijk van de montage-interface en het krachtbereik. Wanneer beide machines dezelfde gestandaardiseerde plaat gebruiken en het krachtbereik van de pneumatische eenheid de vereiste verdichtingskracht dekt, kunnen gereedschapssets worden gedeeld tussen platforms met gedocumenteerde spelingswaarden.
Referentie procesafwijking
Situaties waargenomen tijdens pneumatisch persen en de bijbehorende corrigerende maatregelen.
De krachtmeting fluctueert tijdens het vasthouden
Controleer de luchtbehandelingsunit op vochtoverdracht en bevestig dat het filterelement niet verzadigd is. Inspecteer de proportionele kleprespons en verifieer het loadcelsignaal met een referentie-instrument. Controleer of de toevoerluchtdruk tijdens de cyclus stabiel blijft.
Het cakeoppervlak vertoont een punch-indruk
Verhoog de demping aan het contacteinde van de slag om de stootbenadering te vertragen. Verlaag de waarde voor de uitbreidingssnelheid in het recept. Controleer of het bovenste stempelvlak schoon is en vrij van poederophoping, waardoor het effectieve contactprofiel verandert.
Cyclustijd langer dan receptdoel
Controleer het luchttoevoerdebiet bij de inlaat van de machine en bevestig dat dit voldoet aan de verbruiksspecificatie. Inspecteer de uitlaatdemper op verstopping. Controleer de responstijd van de klep aan de hand van de onderhoudsgegevens en pas indien nodig de terugtreksnelheid aan.
Pan blijft aan de bovenste stoot plakken
Verkort de houdtijd en verlaag de perskracht met 10 tot 15 procent. Polijst het ponsoppervlak en controleer of de loshoek overeenkomt met de gereedschapsspecificatie. Controleer of het vochtgehalte van het poeder binnen de aanbevolen bandbreedte van 1 tot 3 procent ligt.
Luchtlekkage hoorbaar nabij de cilinder
Inspecteer de stangafdichting en zuigerafdichting op slijtage. Controleer of de cilinderbevestiging goed vastzit en controleer de fittingen aan beide poorten. Als de lekkage na vervanging van de afdichting blijft bestaan, inspecteer dan de cilinderboring op inkervingen en vervang de cilinder indien nodig.
De kracht bereikt het receptinstelpunt niet
Controleer of de instelling van de regelaar overeenkomt met de receptwaarde. Controleer op drukval over de luchtbehandelingsunit en het kleppenverdeelstuk. Controleer of de cilinderboring overeenkomt met de geïnstalleerde specificatie en inspecteer op interne lekkage voorbij de zuigerafdichting.
Integratie-opmerkingen
Factoren die van invloed zijn op de installatie, hulpprogramma's en langdurig gebruik.
Vereisten voor luchttoevoer
Een speciale luchtleiding met stroomopwaartse filtratie en droging wordt aanbevolen. De druk bij de inlaat van de machine moet tijdens de cyclus binnen 0,6 tot 0,8 MPa blijven, en een speciale regelaar bij de machine wordt geadviseerd.
Vloer en montage
De machine vereist een vlakke vloer met verankeringspunten gespecificeerd in de installatietekening. Trillingsisolatie wordt aanbevolen als de pers een vloer deelt met andere productieapparatuur.
Geluidsbeheer
Uitlaatdempers en dempingsinstellingen houden het bedrijfsgeluid op de bestuurdersplaats onder de 75 dB. In productiehallen is normaal gesproken geen aanvullende akoestische behandeling nodig.
Onderhoudsplanning
Aanbevolen intervallen omvatten vervanging van het filterelement elke 1.000 uur, klepinspectie elke 3.000 uur en vervanging van de afdichtingsset op basis van het aantal cycli. Gegevens worden bijgehouden naast het onderhoudslogboek van de machine.