Cosmetische poederpers met meerdere stations
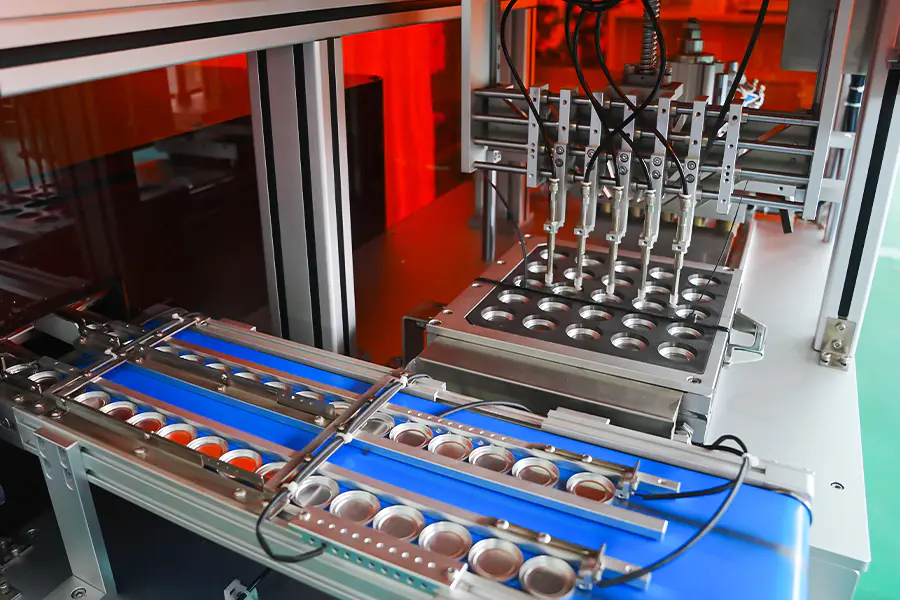
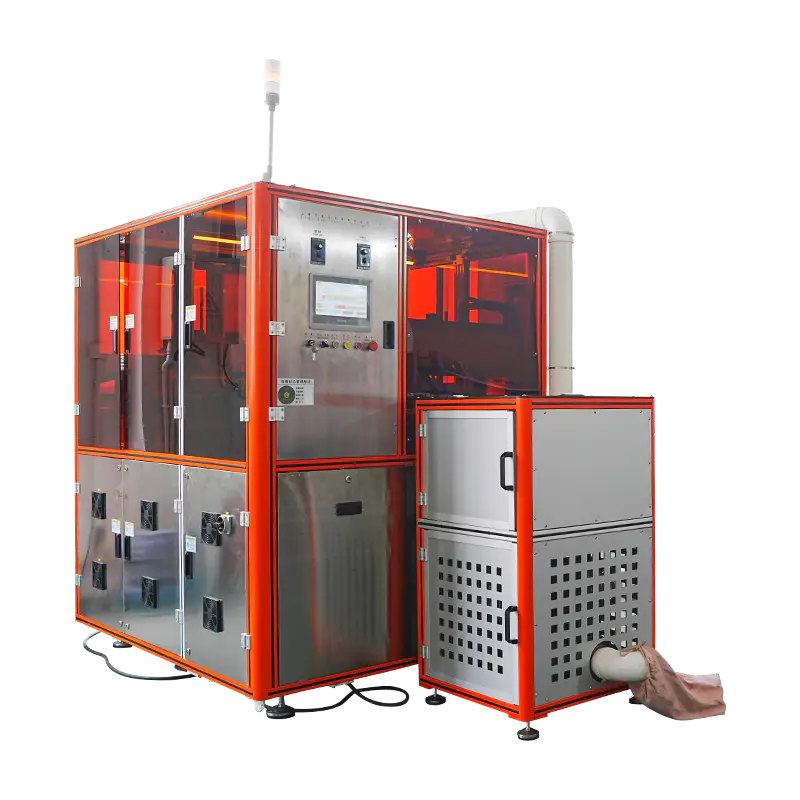
Een roterend indexeringsplatform met meerdere persstations die parallel werken, waardoor gelijktijdige verdichting van verschillende poederformuleringen, pangeometrieën of kleurvarianten binnen één productiecyclus mogelijk is. Het aantal stations is configureerbaar en elk station handhaaft onafhankelijke druk- en verblijftijdcontrole via een gecentraliseerde PLC-architectuur.
Productiearchitectuur
-
Roterende indexeringstafel
Servoaangedreven indexeerder positioneert elk station met een herhaalbaarheid binnen 0,02 mm, wat een continue cycluswerking ondersteunt.
-
Onafhankelijke stationcontrole
Elk station heeft zijn eigen perscilinder, druksensor en stilstandtimer, waardoor receptvariatie tussen stations mogelijk is.
-
Inline poederdosering
Servo-vijzelvullers gesynchroniseerd met tafelindex, vulnauwkeurigheid gehandhaafd binnen plus of min 0,04 g per station.
-
Gecentraliseerde gegevensregistratie
Druk-, gewicht- en uitwerptellingen op stationniveau opgeslagen per batch, exporteerbaar via OPC UA of CSV.
Kerncapaciteiten
Ontworpen voor cosmeticafabrikanten die multi-SKU-productie uitvoeren op gedeelde apparatuur.
Parallelle stationbediening
Meerdere stations drukken tegelijkertijd, zodat de uitvoer schaalt op basis van het aantal stations in plaats van de cyclustijd. Een configuratie met 8 stations bereikt 3.600 tot 4.800 eenheden per uur, afhankelijk van de pangrootte.
Gemengde SKU-productie
Verschillende stations kunnen tegelijkertijd verschillende formuleringen of panvormen verwerken, waardoor de productie van kleine batches van meerdere SKU's mogelijk is zonder lijnwisseling.
Onafhankelijke receptcontrole
De druk, de verblijftijd en de uitwerpslag worden per station via de HMI ingesteld, zodat het ene station een zachte blos kan drukken, terwijl het andere een harde highlighter indrukt.
Standaardisatie van gereedschappen
Pons- en matrijzensets gebruiken een gemeenschappelijke montage-interface tussen stations, waardoor matrijsuitwisseling tussen stations mogelijk is zonder herkalibratie.
Inline afwijzingsafhandeling
Gewichts- en drukafwijkingen veroorzaken afwijzing op stationniveau, waardoor defecte pannen worden omgeleid zonder dat de tafel wordt stilgezet.
Traceerbaarheid per eenheid
Elke geperste pan is gekoppeld aan zijn station-, batch- en persparameters, ter ondersteuning van de downstream kwaliteitsdocumentatie.
Technische parameters
Standaard configuratiewaarden. Het aantal stations en het drukbereik worden aangepast per projectspecificatie.
Toepassingsscenario's
Ingezet in cosmetische productieomgevingen waar flexibiliteit met meerdere SKU's en volume-uitvoer beide vereist zijn.
Meerkleurenpaletten
Elk station drukt een andere kleur voor een enkel palet, waarna de tabel indexeert naar de volgende kleurset, waardoor er minder aparte lijnen nodig zijn.
Contractproductie
Ondersteunt de gelijktijdige productie van meerdere klant-SKU's in één ploegendienst, met receptherinnering per station en batchdocumentatie.
Foundation en compactpoeder
Perspoederfoundation en compacte poederpannen met hoog volume met drukregeling per station voor verschillende kleurhardheden.
Productie van geperste pigmenten
Het comprimeren van geperste pigmenten en minerale poeders in verschillende pangeometrieën, inclusief koepelvormige en afgeschuinde formaten.
Eén SKU met hoog volume
Alle stations hanteren hetzelfde recept voor maximale doorvoer van één product, tot wel 7.200 eenheden per uur.
Proef- en opschalingsproductie
Lagere stationaantallen gebruikt voor formuleringsproeven, vervolgens opgeschaald naar hogere stationaantallen zonder de procesparameters te wijzigen.
Operationele vragen
Veel voorkomende productie- en onderhoudssituaties waarmee lijnoperatoren en procesingenieurs te maken krijgen.
Gewichtsvariatie tussen stations
Kalibreer de servovijzel op het betreffende station opnieuw met behulp van de HMI-kalibratieroutine. Controleer de consistentie van de poederbulkdichtheid in de trechter en controleer of de vijzelschroef niet versleten is. Controleer de meetwaarde van de stationsdruksensor aan de hand van de hoofdmeter.
Tabelindexeringspositieafwijking
Controleer de encoderkoppeling van de servo-indexer op speling. Controleer of het tafelvergrendelingsmechanisme bij elk station volledig vastklikt. Voer de referentiecyclus van de indexeerinrichting uit en inspecteer de mechanische aanslag op slijtage. Bevestig de smering van het roterende lager volgens schema.
Ongelijkmatige verdichting tussen stations
Vergelijk drukcurves per station via het HMI-trendscherm. Inspecteer op specifieke stations op hydraulische drukval. Controleer of de speling tussen de stempels en de matrijs binnen de specificaties valt. Controleer of de pauzetimer voor elk recept correct is ingesteld.
Het uitwerppercentage neemt toe op één station
Isoleer het station door een testbatch uit te voeren terwijl dat station wordt omzeild. Inspecteer de uitwerpstaaf op poederophoping of krassen. Controleer het nulpunt van de weegsensor en controleer op trillingsinterferentie van aangrenzende stations.
De omsteltijd overschrijdt de doelstelling
Standaardiseer gereedschapsopslag op stationnummer en recept. Pre-fase pons- en matrijzensets voordat de omschakeling begint. Gebruik snelspanklemmen en controleer of alle stations dezelfde montage-interface gebruiken. Registreer de omschakelingsstappen in het recept ter referentie voor de operator.
Integratie-opmerkingen
Overwegingen voor lijnintegratie, procescontrole en langdurig gebruik.
Stroomopwaartse voeding
De pers is gekoppeld aan stroomopwaartse poedermeng- en transportsystemen via een buffertrechter. Niveausensoren zorgen voor een consistente voeding naar elke stationvijzel.
Stroomafwaartse afhandeling
Geperste pannen worden overgebracht naar een afvoerband of robotarm. De pers geeft een door het station geïdentificeerd signaal af voor de verdere sortering en verpakking.
MES- en batchrecords
Productiegegevens op stationniveau kunnen via OPC UA naar MES- of ERP-systemen worden gepusht, ter ondersteuning van batchtraceerbaarheid en opbrengstrapportage.
Preventief onderhoud
Het aanbevolen schema omvat analyse van hydraulische olie elke 2000 uur, inspectie van stempels en matrijzen elke 500 uur, en kalibratie van de indexeerinrichting elke 1000 uur.