Automatische Blush-persmachine
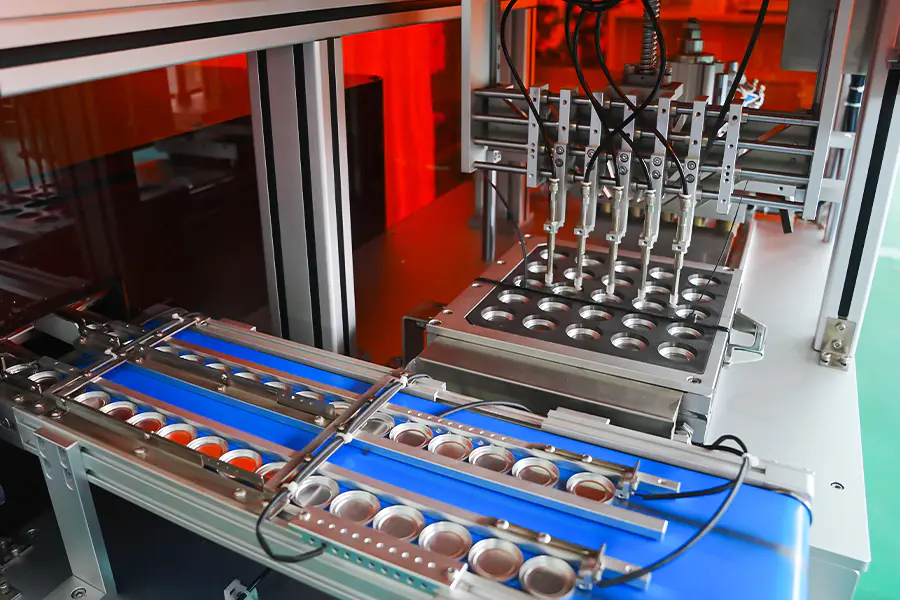
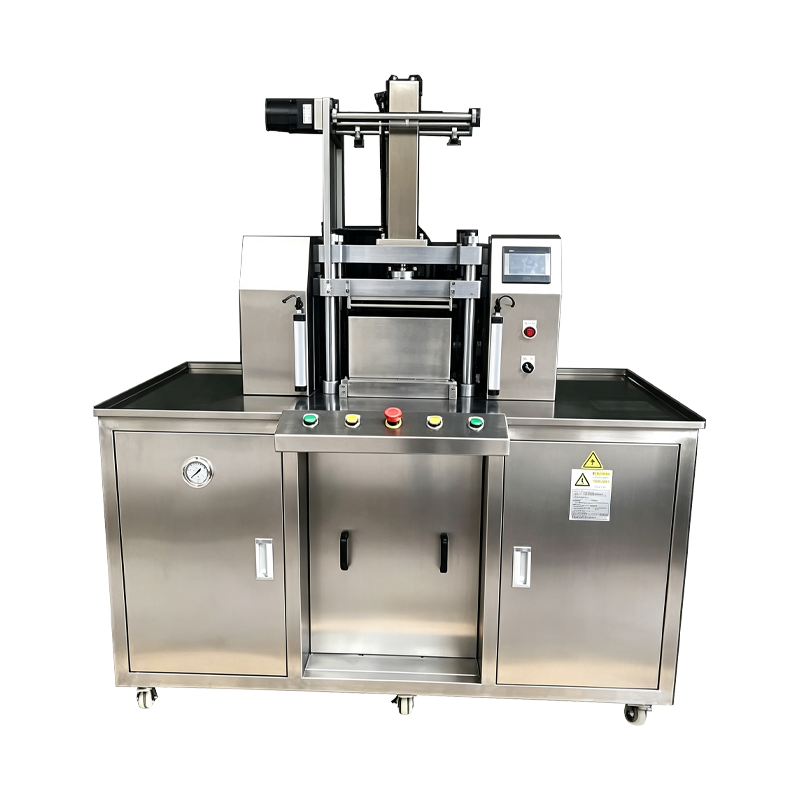
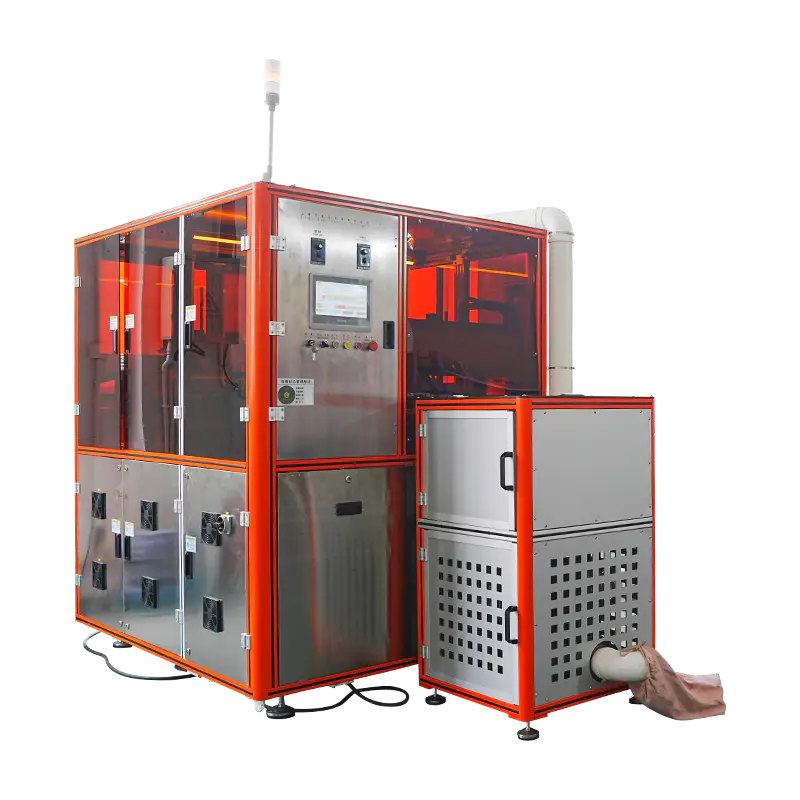
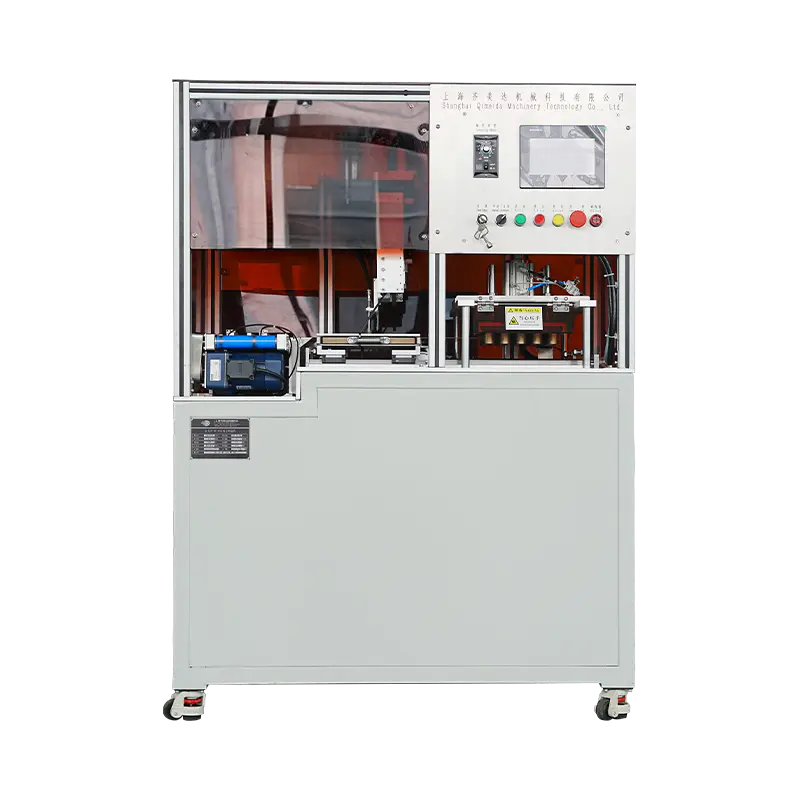
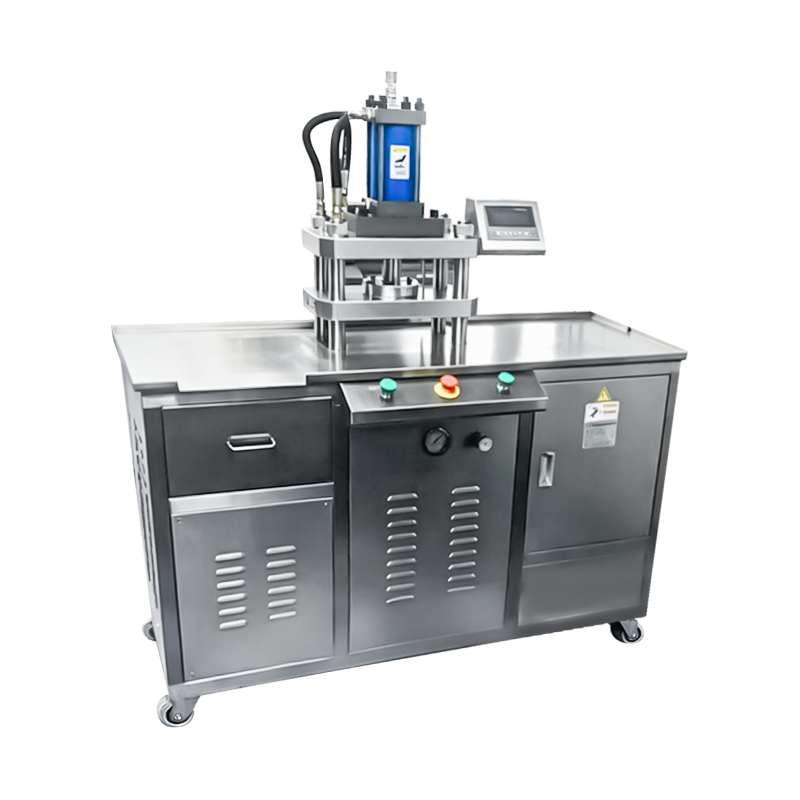
Een persplatform geconfigureerd voor de productie van blush- en gezichtspoederpannen, geschikt voor koepelvormige, platte en reliëfformaten. De machine automatiseert de invoer van de pan, de poederdosering, het verdichten en uitwerpen binnen één cyclus, met receptgestuurde regeling van het vulgewicht, de perskracht en de verblijftijd. Toegepast op runs met één tint, productie met meerdere tinten en paletgebonden blush pan-formaten.
Panvoer
Blushpannen worden vanuit een magazijn- of traylader in de indexplaat gepresenteerd. De aanwezigheid en oriëntatie van de pan worden door de sensor bevestigd voordat de cyclus verdergaat.
Poeder dosis
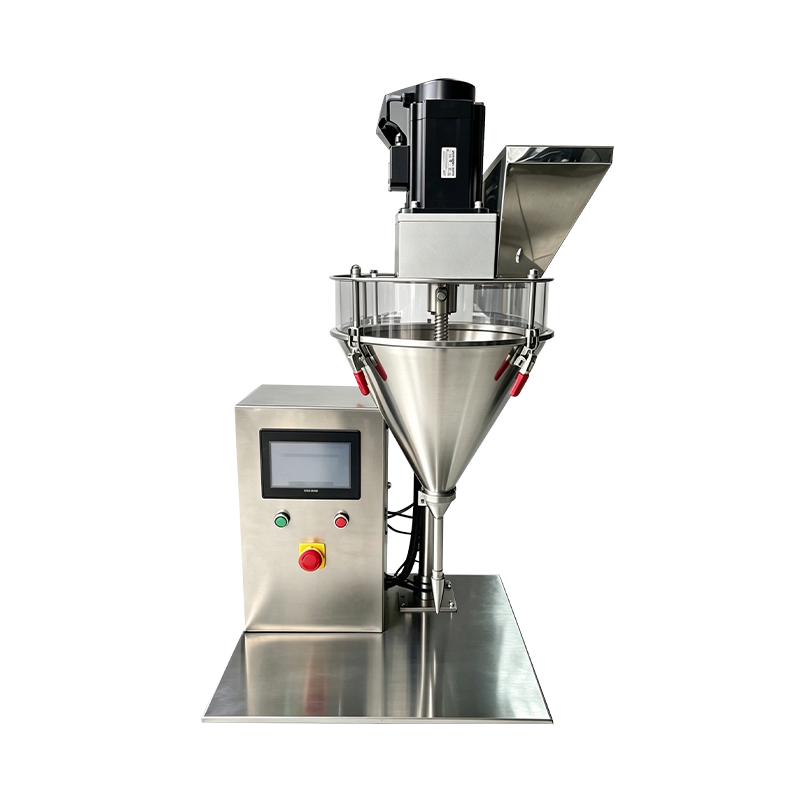
Een servovijzel vult elke pan tot het receptgewicht. Een inline controleweger verifieert de dosis en pannen die buiten de tolerantie vallen, worden omgeleid voordat ze worden geperst.
Bednivellering
Een schraper of lichte trillingsstap egaliseert het poederbed zodat de dichtheid uniform is voordat de stempel in contact komt met het poederoppervlak.
Compaction
De bovenste stoot zakt met een gecontroleerde snelheid naar de ingestelde kracht en blijft behouden gedurende de receptverblijfswaarde. Per pan worden kracht en positie geregistreerd.
Uitwerpen
De geperste pan wordt uit de matrijs getild en overgebracht naar een afvoerband of traylaadeenheid. De uitwerpslag wordt zo ingesteld dat deze overeenkomt met de pandiepte.
Inspectie
Panhoogte, oppervlakteconditie en gewicht worden op een inspectiepunt gecontroleerd. Resultaten worden gekoppeld aan het batchrecord voor traceerbaarheid.
Mogelijkheden voor Blush-productie
Functies geconfigureerd voor blush- en gezichtspoedervormpjes.
Koepelvormige pansteun
Koepelvormige en afgeronde blushpannen geperst met een gebogen bovenpons. De contactsnelheid en de verdichtingsgradiënt worden per recept ingesteld om het koepelprofiel te beschermen.
Pannen met grote diameter
Panformaten met een diameter van 25 mm tot 75 mm worden ondersteund door verwisselbare matrijsplaten. Grotere gezichtspoederpannen zijn op aanvraag verkrijgbaar.
Schaduwspecifieke recepten
Elke blush-tint en -formulering slaat zijn eigen vulgewicht, kracht, verblijftijd en uitwerpinstelling op. Het oproepen van recepten gebeurt vanaf de HMI.
Reliëfoppervlaktepersing
Bovenponsen met logo of patroonreliëf worden ondersteund. De naderingssnelheid en de verdichtingsgradiënt zijn verminderd om details op het panvlak te behouden.
Zachte formuleringsbehandeling
Blush-formuleringen met een lagere dichtheid worden met verminderde kracht geperst en hebben een langere houdbaarheid om oververdichting en oppervlaktescheuren te beperken.
Rapportage op batchniveau
Vulgewicht, perskracht, pantelling en uitwerptellingen geregistreerd per batch. Gegevens exporteerbaar via OPC UA of CSV voor kwaliteitsbeoordeling.
Technische gegevens
Standaard configuratiewaarden. Pangrootte, krachtbereik en gereedschap gedefinieerd per project.
Productie geschikt
Waar de blush-persmachine wordt ingezet in de cosmetische productie.
Enkele schaduwvolume loopt
Lange runs van een enkele blush-tint op standaard panformaten, waarbij de outputstabiliteit behouden blijft tijdens de diensten en een consistente panhardheid.
Koepelvormige Blush-formaten
Koepelvormige en afgeronde pannen geproduceerd met gebogen gereedschap, waarbij drukparameters het koepelprofiel beschermen en scheuren aan de rand beperken.
Seizoensgebonden schaduwbereik
Kleinere batchcampagnes waarbij het herinneren van recepten en korte omsteltijden frequente overgangen tussen tinten en panformaten ondersteunen.
Blush-pannen met reliëf
Pannen met oppervlaktereliëf of structuurafwerking waarbij de persparameters zijn afgestemd om het ponsdetail door verdichting te behouden.
Paletgebonden Blush
Multipan-paletten waarbij blush-pannen in een gecoördineerde volgorde worden geproduceerd en geassembleerd voor een enkel paletformaat.
Voorbeeld- en promotie-eenheden
Minder krachtinstellingen en kortere cycli voor monsterpannen en promotieformaten zonder de machine-instellingen te wijzigen.
Veelgestelde vragen
Veelgestelde vragen tijdens evaluatie en lijnintegratie. Selecteer een vraag om het antwoord uit te vouwen.
Welke blushpanformaten kan de machine aan?
Ronde, ovale, rechthoekige en koepelvormige panformaten worden ondersteund door verwisselbare matrijsplaten. Het standaardassortiment omvat een diameter van 25 mm tot 75 mm of een gelijkwaardige voetafdruk, terwijl grotere formaten op aanvraag verkrijgbaar zijn.
Hoe wordt het vulgewicht voor elke pan gecontroleerd?
Poeder wordt gedoseerd door een servoaangedreven vijzel met behulp van een volumetrische vulmethode. Een inline controleweger bevestigt het gewicht ten opzichte van de receptwaarde, en pannen die buiten de tolerantie vallen, worden omgeleid voordat ze worden geperst. Het vulgewicht wordt normaal gesproken binnen plus of min 0,04 g gehouden.
Kunnen koepelvormige blushpannen worden aangedrukt zonder te barsten
Ja. Koepelvormig gereedschap maakt gebruik van een verminderde verdichtingsgradiënt en een lagere contactsnelheid, zodat het poederbed geleidelijk vervormt. Per recept wordt de bewaartijd verlengd, waardoor het bindmiddel kan bezinken en scheuren rond de rand van de koepel worden beperkt.
Welke gereedschapswisseltijd moet worden verwacht?
Het vervangen van een volledige gereedschapsset duurt doorgaans 20 tot 45 minuten, afhankelijk van de vorm van de pan en het aantal posities dat moet worden bijgewerkt. Gereedschappen worden opgeslagen per receptcode en geënsceneerd vóór de omschakeling om stilstandtijd te minimaliseren.
Kan de machine zachte of lage dichtheid blush-formuleringen uitvoeren?
Ja. Zachte blushformuleringen met een lage dichtheid worden met verminderde kracht geperst en hebben een langere houdbaarheid. De verdichtingsgradiënt wordt per formulering ingesteld om oververdichting te voorkomen, wat anders de smeerbaarheid van het poeder zou verminderen en oppervlaktescheuren zou veroorzaken.
Welke gegevens worden per batch gelogd
Vulgewicht, perskracht, verblijftijd, pantelling en uitvaltellingen worden per batch geregistreerd. Gegevens op cyclusniveau kunnen worden geëxporteerd via OPC UA of CSV voor kwaliteitsdocumentatie en procesbeoordeling.
Welke onderhoudsintervallen gelden voor de pers
Het wordt aanbevolen om elke 500 uur de stempel- en matrijsinspectie uit te voeren, de vijzel en het doseersysteem te reinigen bij elke kleurverandering, de indexeringskalibratie elke 1000 uur en de verificatie van de loadcells elke 12 maanden. Er worden gegevens bijgehouden naast het onderhoudslogboek van de machine.
Kan de machine worden geïntegreerd met bestaande paletassemblagelijnen
Ja. Het afvoerstation levert een positie-geïdentificeerd signaal dat stroomafwaartse paletassemblage- of traylaadapparatuur kan gebruiken voor uitlijning en volgordebepaling. Integratievereisten worden gedefinieerd tijdens de lijnindelingsplanning.
Referentie procesafwijking
Situaties waargenomen tijdens het blozen en de bijbehorende corrigerende acties.
Het oppervlak van de koepel scheurt na het persen
Verleng de verblijftijd met 0,5 tot 1 seconde en verminder de verdichtingsgradiënt. Controleer de geometrie van de koepelpons aan de hand van het gereedschapsrecord. Bevestig dat het vochtgehalte van het poeder tussen 1 en 3 procent blijft.
Het vulgewicht varieert per positie
Voer de kalibratieroutine per positie uit voor de betrokken vijzel. Controleer de consistentie van de poederbulkdichtheid in de trechter en controleer de vijzelschroef op slijtage. Controleer of het trechterniveau tijdens de productie boven de 30 procent blijft.
Poeder plakt aan de bovenste stoot
Verlaag de perskracht met 10 tot 15 procent en verkort de houdtijd. Polijst het ponsoppervlak en controleer of de loshoek overeenkomt met de gereedschapsspecificatie. Controleer de poedertemperatuur en het vochtgehalte vóór productie.
Pan is niet volledig uit de matrijs geworpen
Controleer of de uitwerpslag overeenkomt met de pandiepte-instelling. Inspecteer de uitwerpstang op vervuiling en reinig de matrijswand. Bevestig dat de onderste stempel volledig terugkeert vóór de volgende vulfase.
Reliëfpatroon vervaagt op het panoppervlak
Verlaag de naderingssnelheid in de getroffen fase en verlaag de contactsnelheid. Controleer het stempelvlak op poederophoping en inspecteer op gereedschapsslijtage. Verhoog de houdtijd iets zodat het patroon zich kan registreren voordat het wordt losgelaten.
Uitwerpingen van de controleweger overschrijden het normale bereik
Controleer de kalibratie van de controleweger aan de hand van een referentieweegschaal. Inspecteer de vijzel en het doseervat op poederophoping. Controleer of de poedertoevoer tussen de batches niet is veranderd in deeltjesgrootte of vochtgehalte.
Integratie-opmerkingen
Factoren die van invloed zijn op de installatie, hulpprogramma's en langdurig gebruik.
Poeder levering
Stroomopwaarts wordt een bufferhopper met niveauterugkoppeling aanbevolen. Het poeder moet vóór het laden droog, vrij van klonten en binnen het gespecificeerde deeltjesgroottebereik zijn.
Stroomafwaartse overdracht
Het losstation is compatibel met transport op een transportband, laden van trays of robotachtig pick-and-place. Een positie-geïdentificeerd signaal ondersteunt stroomafwaartse sortering en uitlijning van de paletassemblage.
Gereedschapsopslag
Pons- en matrijzensets moeten worden opgeslagen in gelabelde rekken met beschermende coating. Bij elk panformaat en receptcode zijn gereedschapsrecords met spelingswaarden bijgevoegd.
Onderhoudsplanning
Aanbevolen intervallen omvatten inspectie van stempels en matrijzen elke 500 uur, kalibratie van de indexer elke 1.000 uur, reiniging van de vijzel bij elke kleurverandering en verificatie van de loadcel elke 12 maanden.