In een OEM-fabriek voor cosmetica in Guangzhou werd 12 procent van de geperste poederverpakkingen afgewezen vanwege afgebroken randen en vlekkerige kleuren. De bakplaten bij de ovendeur waren in 90 minuten droog, terwijl de bakplaten achterin dezelfde batch 140 minuten nodig hadden. Deze onbalans is een duidelijk waarschuwingssignaal voor een ongecontroleerde droogfase, en het is precies het probleem dat circulatiedroogovens oplossen op geautomatiseerde geperste poederlijnen.
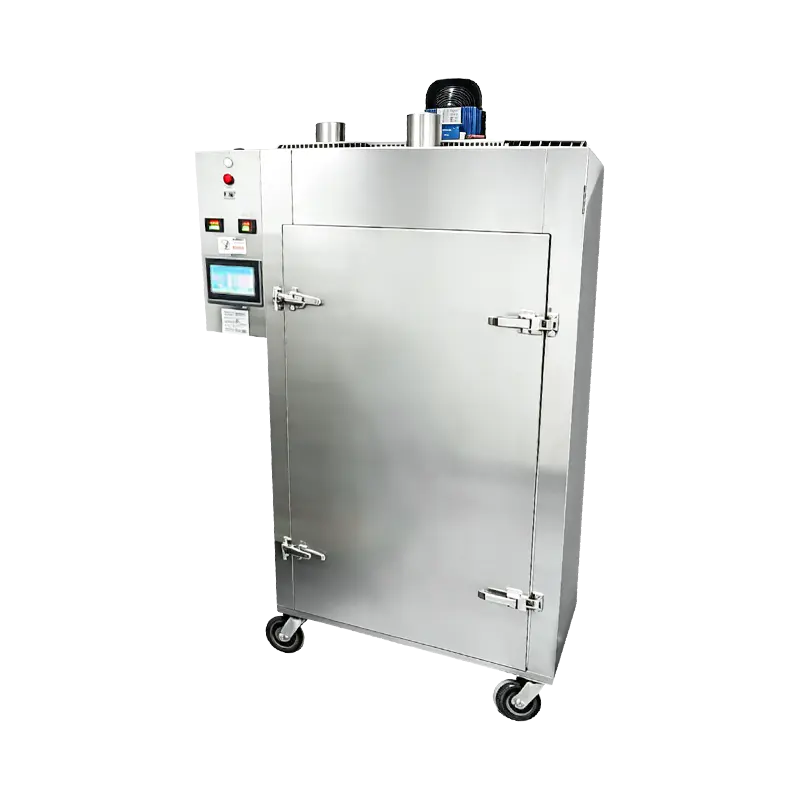
Een circulatiedroogoven is een thermische verwerkingseenheid met geforceerde lucht die voortdurend geconditioneerde lucht door de droogkamer recirculeert om de temperatuur en het vocht op elke ladepositie uniform te houden.
Wat is een circulatiedroogoven en waarom heeft geperst poeder er één nodig?
Een circulatiedroogoven is een thermische verwerkingseenheid met geforceerde lucht die voortdurend geconditioneerde lucht door de droogkamer recirculeert, waarbij de temperatuurverschillen tussen bakken binnen ongeveer 2 tot 3 graden Celsius worden gehouden. Wanneer vers geperste poedercompacts het compressiestation verlaten, bevatten ze nog steeds resterend oplosmiddel of vocht dat moet worden verwijderd voordat de pannen kunnen worden geëtiketteerd en verpakt. Statische heteluchtovens zijn afhankelijk van natuurlijke convectie, waardoor warme zones bij de verwarmingselementen en koude zones bij de deur en de uitlaat ontstaan. Een circulatiedroogoven maakt gebruik van gemotoriseerde waaiers en een geleid luchtpad om geconditioneerde lucht gelijkmatig over elke lade te duwen, waardoor de droogsnelheid batch na batch voorspelbaar wordt.
Statische heteluchtovens versus circulatiedroogovens voor belangrijke verwerkingsparameters. | Parameter | Statische heteluchtoven | Circulatiedroogoven |
| Temperatuurspreiding over trays | 8 tot 12 graden Celsius | 2 tot 3 graden Celsius |
| Variatie in droogtijd tussen trays | 30 tot 50 procent | 5 tot 10 procent |
| Luchtbeweging | Alleen natuurlijke convectie | Geforceerde, geleide recirculatie |
| Vochtverschil tussen trays | Tot 2,0 procent | Onder de 0,5 procent |
Elke toename van 5 graden Celsius in de temperatuurspreiding tussen trays vertaalt zich in meetbare verschillen in bindmiddelstroom, oppervlakteafwerking en uiteindelijke compacthardheid.
Uniforme vochtverdeling begint met geforceerde lucht, niet alleen met warmte
Circulatiedroogovens verwijderen het vocht uit geperst poeder met een uniforme snelheid, omdat geforceerde lucht de boven-, onderkant en randen van elke pan met dezelfde snelheid en temperatuur bereikt. In een geperst poedercompact moet de vloeibare fase die bindmiddel, pigment en vulmiddel draagt gelijkmatig verdampen. Wanneer het oppervlak sneller droogt dan de binnenkant, vormt zich een huid die het oplosmiddel eronder vasthoudt, waardoor kraters of zachte kernen ontstaan die tijdens de laatste inspectie instorten. Geforceerde circulatie doorbreekt de statische grenslaag boven het poederbed en versnelt de verdamping op microscopische schaal, zodat elke compact een consistente hardheid krijgt van het midden tot de rand.
Statisch ovengedrag
- Hete lucht stijgt op en verzamelt zich boven in de kamer
- Laden aan de deur blijven enkele graden koeler
- Bij het oppervlakkig villen worden oplosmiddelen onder het poederbed vastgehouden
- Het vochtverschil over een batch bereikt 2 procent
Gedrag van de circulatieoven
- De geleide lucht bereikt elke lade met dezelfde snelheid
- De volle kamer blijft binnen een band van 2 tot 3 graden Celsius
- De verdamping verloopt gelijkmatig over het poederbed
- Het vochtverschil binnen een batch blijft onder de 0,5 procent
Het vochtverschil tussen lades onder de 0,5 procent is het bedrijfsdoel. Statische ovens werken gewoonlijk op vier keer dat niveau.
Activering van bindmiddel is afhankelijk van voorspelbare temperatuurgradiënten
Perspoederbindmiddelen, waaronder magnesiumstearaat, zinkstearaat en squalaan, worden pas volledig en gelijkmatig geactiveerd wanneer elke bakplaat in de oven hetzelfde verwarmingsprofiel ervaart. Naarmate de temperatuur stijgt, worden de bindmiddeldeeltjes zachter en verspreiden ze zich over de pigment- en vulstofdeeltjes, waardoor de film ontstaat die de compact bij elkaar houdt tijdens het persen. Bij bakken die heet worden, smelten de bindmiddelen ervan, waardoor broze compactjes ontstaan. Trays die afkoelen, laten de bindmiddelen onderactief achter en produceren kalkachtige oppervlakken die onder lichte druk afbrokkelen. Dankzij de nauwe temperatuurband van een circulatiedroogoven kunnen productieteams één doeltemperatuur voor de tray instellen en erop vertrouwen dat de hele batch deze binnen enkele minuten na elkaar bereikt.
- Hieronder de optimale band: onvolledige bindfilm, poederachtig oppervlak, lage compactsterkte
- Binnen de optimale band: uniforme filmvorming, maximale druksterkte, gladde afwerking
- Boven de optimale band: migratie van bindmiddel naar het oppervlak, plakkerige afwerkingen, broze randen
Consistente activering van het bindmiddel is het verschil tussen een geperste poederpan die de internationale verzending overleeft en een pan die in de hand van de consument afbrokkelt.
Meetbare vermindering van defecten in barsten, chippen en vlekken
Fabrikanten die statische ovens vervangen door circulatiedroogovens melden een vermindering van 20 tot 30 procent in het totale aantal defecten aan geperste poeder, met de grootste winst op het gebied van barsten in de randen en kleurvlekken. Het mechanisme is eenvoudig: wanneer het vocht gelijkmatig wordt onttrokken en de bindmiddelen voorspelbaar harden, verdwijnen de defecten die hun oorsprong vinden in de droogfase grotendeels. Het scheuren van de randen neemt af omdat de rand van de pan niet langer droger of natter is dan het midden. De vlekvorming verdwijnt omdat geen enkel pigment sneller droogt dan zijn buurman; uniforme luchtstroom voorkomt de kleurscheiding die ongelijkmatige verdamping veroorzaakt.
Defectpercentages op een perspoederlijn: statische oven versus circulatiedroogoven
Statische heteluchtoven Circulatie droogoven
Rand scheuren 8% 2,5%
Kleurvlekken 5% 1,5%
Oppervlaktekraters 3,5% 1%
Totaal aantal afwijzingen 12% 4%
In gedocumenteerde OEM-productieproeven daalde het totale aantal afgekeurde producten na de overstap van 12 procent naar 4 procent, een vermindering van het aantal schroot met twee derde.
Energie-efficiëntie en kortere cycli verlagen de kosten per batch
Omdat circulatiedroogovens verwarmde lucht hergebruiken in plaats van deze naar de kamer te laten ontsnappen, verbruiken ze 20 tot 35 procent minder energie, terwijl de droogtijd met 15 tot 40 procent wordt verkort. Het recirculatiepad retourneert warme, droge lucht naar de verwarmingselementen, zodat de oven hetzelfde werk doet met een fractie van de energie-input van een one-through-ontwerp. Tegelijkertijd hoeven fabrieksmanagers niet langer een batch vast te houden totdat de langzaamste tray droogt. De totale droogcyclus wordt korter en een lijn met 20.000 compacts per dienst krijgt extra capaciteit zonder nog een vierkante meter vloeroppervlak in beslag te nemen.
20 tot 35% lager energieverbruik per batch
15 tot 40% kortere droogcycli
5 tot 10% verschil in droogtijd tussen trays
20% extra lijncapaciteit per dienst
Een verkorting van de droogcyclustijd met 25 procent voegt ongeveer één volledige partij geperste poedercompacts toe aan een acht uur durende dienst, zonder extra arbeid.
Hoe u een circulatiedroogoven voor geperst poeder specificeert
Bij het evalueren van een circulatiedroogoven voor een geperste poederlijn moeten technische teams prioriteit geven aan vier specificaties: luchtvolume per kamervolume, temperatuuruniformiteit, laaddichtheid van de trays en programmeerbare droogprofielen. Leveranciers zoals Shanghai Qimeida Machinery Technology Co., Ltd. bouwen volledig geautomatiseerde poederperslijnen en stemmen circulatiedroogovens routinematig af op de formuleringen van de klant, de afmetingen van de trays en de gewijzigde outputdoelstellingen. Een praktisch specificatieproces volgt vier stappen.
- Meet uw huidige batchvariantie. Registreer de baktemperaturen op meerdere kamerposities in uw bestaande oven gedurende minimaal één volledige productieweek.
- Definieer het vochtdoel. Het poedertoevoervocht, de samenstelling van het bindmiddel en de pandiepte bepalen de droogcurve die de oven moet volgen.
- Stem de luchtstroom af op de pangeometrie. Controleer of de kanaalindeling de lucht over het panoppervlak leidt in plaats van rond de kameromtrek.
- Vereist programmeerbare meertrapsprofielen. Ramp-, hold- en cool-fasen beschermen hittegevoelige pigmenten en bindmiddelen tegen thermische schokken.
Een correct gespecificeerde circulatiedroogoven betaalt zijn kapitaalkosten doorgaans terug door het verminderen van defecten binnen 12 tot 18 maanden op een tweeploegendienst.
Veelgestelde vragen over circulatiedroogovens
Q1. Hoe lang duurt het doorgaans voordat geperste poedercompacts drogen in een circulatiedroogoven?
Typische droogcycli variëren van 60 tot 180 minuten, afhankelijk van de pandiepte, pigmentdichtheid en bindmiddelformulering. Circulatiedroogovens verkorten die tijd met 15 tot 40 procent vergeleken met statische ovens, omdat bewegende lucht vocht veel sneller van het poederoppervlak verwijdert dan natuurlijke convectie.
Vraag 2. Kan één circulatiedroogoven verschillende poederformuleringen verwerken?
Ja, op voorwaarde dat de oven een programmeerbare controller heeft met meertrapsdroogprofielen. Een los poeder met een hoog pigmentgehalte heeft mogelijk een langzame, lage temperatuur nodig, terwijl een op was gebaseerde compact een hogere bewaartemperatuur tolereert. Dezelfde oven kan beide profielen achter elkaar uitvoeren in verschillende batches.
Q3. Wat is de optimale droogtemperatuur voor geperst poeder?
De meeste geperste poederformules drogen het beste tussen 55 en 75 graden Celsius. Hogere temperaturen smelten de bindmiddelen te veel en veroorzaken pigmentmigratie; lagere temperaturen laten resterend oplosmiddel achter dat de compact verzwakt. Het exacte optimale hangt af van het bindmiddelsysteem in de formule.
Q4. Hoe verhoudt een circulatiedroogoven zich tot vacuümdrogen voor geperst poeder?
Vacuümdrogen is geschikt voor oplosmiddelgevoelige formules, maar brengt hogere kapitaalkosten en een langzamere batchomzet met zich mee. Voor standaard geperste talk-, pigment- en bindmiddelpoeders levert circulatiedrogen een gelijkwaardige eindkwaliteit op tegen ongeveer de helft van de apparatuurkosten en met snellere cycli.
Alle cijfers in dit artikel zijn productielijngegevens van OEM-faciliteiten voor geperst poeder; exacte resultaten zijn afhankelijk van de formulering, het laden van de tray en de omgevingsomstandigheden.